
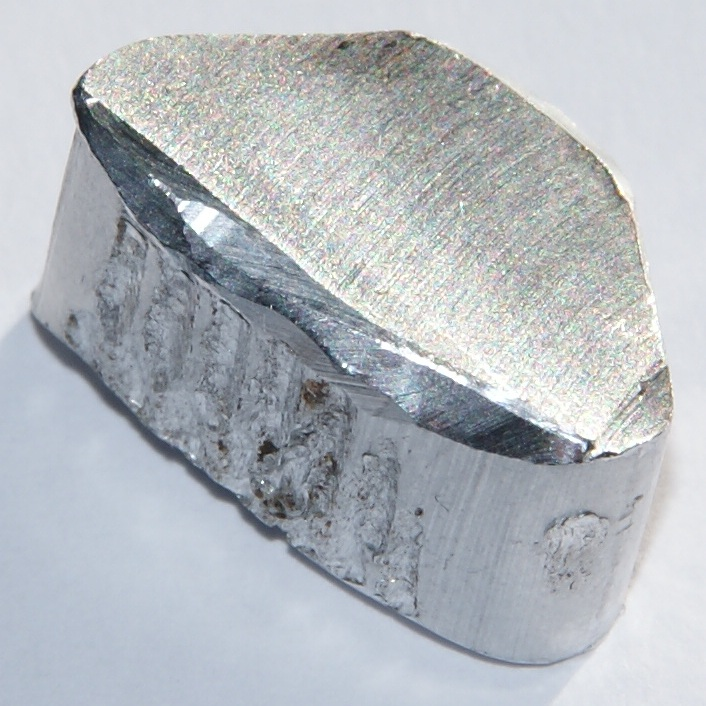
L'aluminium est naturellement gris argenté, mais cette réponse n'est qu'un point de départ. Un tube poli brillant, un tube satiné par attaque chimique et un tube anodisé incolore peuvent tous être réalisés dans le même alliage et paraître pourtant nettement différents. Pour un acheteur OEM, « aluminium argent » est donc une description, et non une spécification de finition complète.
Ce guide explique ce qui crée la couleur visible de l'aluminium, comment l'anodisation et la préparation de surface la modifient, pourquoi les lots de production peuvent varier et comment valider une finition pour des perches télescopiques sans se fier à une image d'écran ou à un nom de couleur vague.
De quelle couleur est l'aluminium non traité ?
Propre et non traité, l'aluminium apparaît généralement argent clair à gris argenté. Son aspect métallique vient de la façon dont la surface réfléchit la lumière. Au contact de l'air, un film d'oxyde naturel extrêmement fin se forme sur le métal. Ce film est transparent à l'échelle d'observation normale, mais la rugosité de surface, la contamination, les manipulations et l'oxydation peuvent rendre la finition moins brillante avec le temps.
Il n'existe pas de nuance universelle unique appelée « aluminium naturel ». L'alliage, l'état après extrusion, les lignes de filière, le traitement thermique, la méthode de nettoyage et l'angle d'observation influencent tous le résultat. Un même tube peut paraître plus brillant sous un éclairage directionnel de magasin et plus terne sous un éclairage d'inspection diffus.
Pourquoi « argent » n'est pas une spécification d'achat
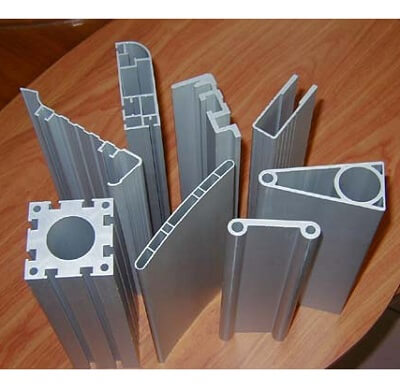
Un fournisseur peut comprendre « argent » comme un brut de filage, un autre comme une anodisation incolore et un troisième comme un thermolaquage métallisé. Ces finitions diffèrent par la texture, la brillance, la protection, le coût et la réparabilité. Une spécification d'achat utile doit identifier la matière, la préparation de surface, le procédé de finition, la référence approuvée et la méthode d'acceptation.
Pour les perches télescopiques, l'aspect doit aussi être évalué au niveau de l'ensemble. Les sections emboîtées peuvent provenir de lots d'extrusion différents ou présenter des diamètres différents, et un petit écart de couleur devient plus visible lorsque les sections sont déployées côte à côte.
Comment la texture de surface change la couleur perçue
La texture pilote la façon dont la lumière est réfléchie. Une surface lisse produit des reflets plus marqués et paraît souvent plus claire ou plus foncée selon l'angle. Une surface uniformément rugueuse diffuse la lumière et paraît plus douce, plus mate et parfois plus claire. C'est cet effet optique qui explique que deux pièces de couleur mesurée semblable puissent tout de même paraître différentes à l'œil.
| État de surface | Aspect type | Point d'attention de l'acheteur |
|---|---|---|
| L’aluminium brut de filage | Gris argenté métallique avec lignes de filière visibles | La variation naturelle et les marques de manipulation restent visibles |
| Poli | Brillant, réfléchissant, reflets très contrastés | Les petites rayures et les enfoncements se remarquent plus facilement |
| Brossé | Grain satiné directionnel | Le sens du grain doit correspondre d'une pièce assemblée à l'autre |
| Sablé ou satiné par attaque chimique | Argent diffus, faible brillance | La texture doit être maîtrisée pour un aspect constant |
| Thermolaqué | Couleur opaque dans une brillance et une texture choisies | Le revêtement masque le substrat métallique mais impose des exigences d'épaisseur de film |
La préparation de surface doit être validée avant la validation de la couleur, car modifier la texture peut modifier la teinte perçue. Les acheteurs qui comparent des profilé en aluminium standard options doivent définir la surface d'aspect en même temps que les dimensions et les tolérances des tubes.
Comment l'anodisation modifie l'aspect de l'aluminium
L'anodisation est un procédé électrochimique qui fait croître une couche d'oxyde maîtrisée à partir de la surface de l'aluminium. L'anodisation incolore conserve un aspect métallique, mais « incolore » ne signifie pas visuellement identique au métal nu. Le prétraitement, la chimie de l'alliage, l'épaisseur de couche, le colmatage et la surface d'extrusion d'origine peuvent modifier la brillance et la tonalité.
Les finitions anodisées colorées peuvent être obtenues par différentes filières de procédé, notamment la teinture ou la coloration électrolytique. La filière retenue influe sur la gamme de couleurs disponible et sur la tenue en service : un nom de couleur ne définit donc pas à lui seul le procédé. L'ASTM publie la spécification B580 relative aux revêtements d'oxyde anodique sur l'aluminium qui fournit des classifications et des exigences de revêtement ; elle ne remplace pas un échantillon d'aspect approuvé propre au projet et ne fixe pas automatiquement une tolérance de couleur pour une perche finie.
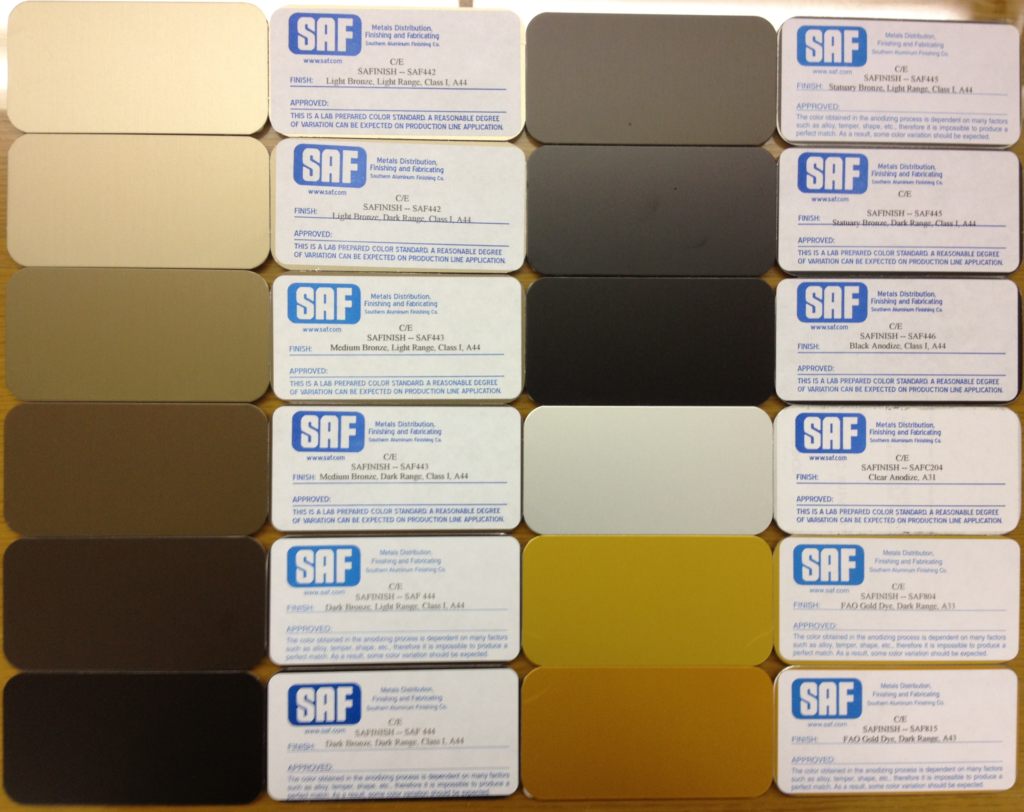
Couleurs anodisées courantes pour les perches télescopiques
- Incolore ou naturel : argent métallique, le substrat restant visible.
- Noir : une finition sombre dont la profondeur apparente peut varier selon la texture et l'éclairage.
- Champagne ou bronze : des tons métalliques chauds qui exigent une plage physique approuvée.
- Couleurs personnalisées : possible uniquement après confirmation de la filière de finition, de la quantité, de l'échantillon cible et des exigences d'exposition.
Pour un produit utilisé au contact de l'eau et de produits d'entretien, la couleur n'est qu'un aspect de la décision de finition. Consultez les recommandations générales de résistance à la corrosion pour les perches télescopiques avant de choisir un revêtement uniquement pour son aspect.
Pourquoi la couleur anodisée varie d'un lot à l'autre
L'aluminium anodisé est une finition de procédé appliquée à une vraie surface métallique, et non une encre imprimée sur du papier blanc. La variation peut apparaître avant, pendant et après l'anodisation. L'objectif de la maîtrise de production n'est pas de promettre que chaque pièce est visuellement identique sous toutes les lumières ; c'est de maintenir la variation convenue dans une plage approuvée.
| Source de variation | Ce qu'elle peut changer | Maîtrise pratique |
|---|---|---|
| Alliage et lot de billettes | Tonalité de base et réaction au prétraitement | Conserver l'alliage spécifié et gérer les pièces visibles par lot |
| Surface d'extrusion | Lignes, brillance et reflets | Définir les surfaces d'aspect et les inspecter avant finition |
| Prétraitement mécanique ou chimique | Texture et brillance | Figer la filière de préparation dans le procédé approuvé |
| Conditions d'anodisation et de coloration | Nuance, profondeur et uniformité | Utiliser des recettes maîtrisées et des échantillons représentatifs de la production |
| Géométrie des pièces et accrochage | Aspect local et marques de contact | Convenir des emplacements d'accrochage acceptables et des zones d'inspection |
| Colmatage et post-traitement | Tonalité finale et comportement en service | Spécifier la performance de finition exigée, pas seulement la couleur |
Mélanger des pièces provenant de fournisseurs ou de lignes de finition différents augmente le risque d'un écart visible. Lorsque l'aspect est critique, les sections de tube visibles doivent être produites et validées comme un ensemble coordonné, et non comme des composants sans lien entre eux.
Échantillons physiques, Pantone, RAL et images d'écran
Les références Pantone ou RAL sont utiles pour communiquer une intention de design, en particulier pour une peinture opaque ou un tube en aluminium thermolaqué. Elles sont moins fiables comme unique référence d'acceptation pour une finition anodisée métallique translucide. Le substrat et la texture restent visibles, alors qu'une carte papier ou un écran de téléphone ne reproduit pas la réflexion métallique.
Utilisez un véritable échantillon limite en aluminium dès que la couleur compte. L'échantillon doit employer l'alliage, la préparation de surface et le procédé de finition prévus. Identifiez-le par une date de validation, un code de finition, une description de brillance ou de texture et — lorsque c'est utile — une limite claire et une limite foncée acceptables. Protégez les échantillons de référence des rayures, de la contamination et d'une exposition prolongée.
Comment définir une méthode d'acceptation de la couleur
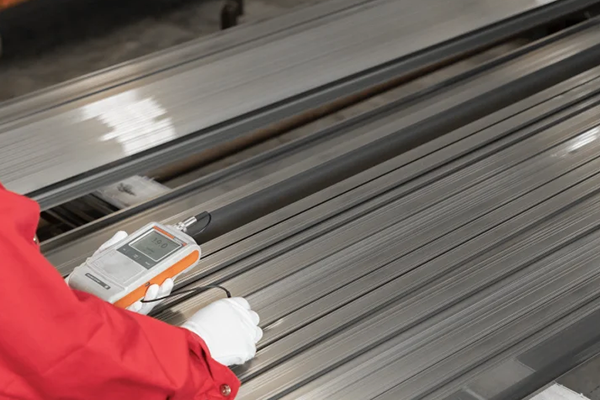
Un contrôle visuel reproductible exige des conditions convenues. Définissez la distance d'inspection, l'angle d'observation, l'éclairage, le fond, l'échantillon de comparaison et les surfaces considérées comme des surfaces d'aspect. Précisez aussi si les sections télescopiques sont jugées repliées, déployées ou les deux. De petites marques d'accrochage peuvent être acceptables dans des zones cachées, mais pas sur un tube visible par le consommateur.
Si une mesure instrumentale de la couleur est exigée, n'écrivez pas seulement « respecter le ΔE ». La spécification doit préciser l'espace colorimétrique, l'illuminant, l'angle d'observateur, la géométrie de mesure, les emplacements, la préparation des échantillons et la tolérance. Les surfaces métalliques et directionnelles peuvent donner des lectures différentes selon l'orientation de l'instrument. Les données instrumentales doivent appuyer la méthode visuelle approuvée — et non la remplacer en silence.
L'aluminium anodisé se décolore-t-il en extérieur ?
Aucune spécification sérieuse ne devrait promettre qu'une couleur anodisée « ne se décolorera jamais ». L'aspect en extérieur dépend du système de coloration, de la qualité du colmatage, de l'exposition aux ultraviolets, de la chimie de l'eau, des produits de nettoyage, de l'abrasion et de la durée de service. L'incolore, le noir, le bronze et les couleurs décoratives peuvent ne pas se comporter de façon identique.
Indiquez au fabricant où la perche sera vendue et utilisée, quels produits chimiques peuvent entrer en contact avec elle et pendant combien de temps l'aspect attendu doit être maintenu. Si la tenue de la couleur en extérieur est une promesse critique, convenez d'un plan d'essai pertinent et de critères d'acceptation avant la production, plutôt que de déduire une performance du seul mot « anodisé ».
L'emballage fait partie de la qualité couleur
Une finition peut passer le contrôle de production et arriver malgré tout avec des traces de frottement, des traces de doigts ou des rayures. Les sections télescopiques peuvent entrer en contact entre elles, avec des accessoires, des agrafes ou les parois du carton pendant le transport. Des étuis de protection, des séparateurs propres, un placement maîtrisé des accessoires et une disposition de carton validée aident à préserver l'aspect approuvé.
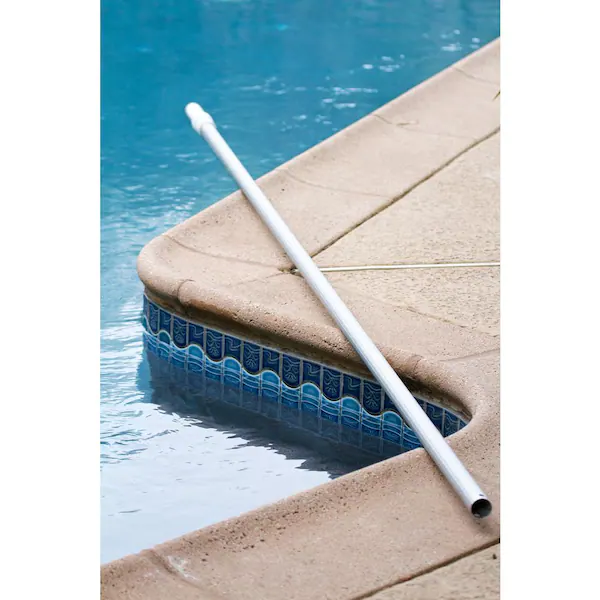
La protection de l'emballage doit être contrôlée avec la finition réelle de production, car une surface très brillante et une surface mate peuvent marquer différemment au frottement. Examinez l'ensemble complet et l'état de l'emballage lors de la validation avant production, et non après le chargement du premier conteneur.
Processus de validation couleur pour l'aluminium OEM
- Définissez le cas d'usage : intérieur ou extérieur, exposition, marché cible et attentes esthétiques.
- Figez le substrat : alliage, dimensions des tubes, source d'extrusion et qualité de surface visible.
- Choisissez la préparation : brut de filage, poli, brossé, sablé, satiné par attaque chimique ou toute autre texture convenue.
- Choisissez la finition : anodisation incolore, anodisation colorée, peinture ou thermolaquage.
- Validez des échantillons physiques : comparez des sections de tube représentatives, et pas seulement une pastille de couleur plane.
- Rédigez la méthode d'acceptation : conditions d'observation, zones d'aspect, échantillons limites et éventuel protocole de mesure.
- Confirmez l'emballage : protégez la surface approuvée pendant l'assemblage, le transport et la manipulation en magasin.
Ce qu'il faut inclure dans votre appel d'offres
- Plan du produit, diamètres de tubes, épaisseurs de paroi et longueur déployée
- Alliage d'aluminium et état, s'ils sont déjà spécifiés
- Préparation de surface et brillance ou texture visée
- Type de finition et référence de couleur
- Échantillon physique approuvé ou demande de développement d'échantillon
- Zones d'inspection esthétique et emplacements d'accrochage ou de contact autorisés
- Exposition à l'extérieur, aux produits chimiques, à l'abrasion et au nettoyage
- Format d'emballage, quantité de commande et planning de livraison visé
Lorsque la finition n'est pas encore arrêtée, transmettez l'application et l'objectif d'aspect plutôt que de deviner un procédé. Le fabricant peut alors examiner ensemble la couleur, la durabilité, la fabricabilité, la MOQ et le coût. Utilisez le formulaire de demande technique pour transmettre votre spécification de perche télescopique et demander des échantillons de finition.
Questions fréquentes
L'aluminium est-il naturellement argent ou gris ?
Les deux descriptions sont recevables. L'aluminium non traité est généralement gris argenté, tandis que la texture, l'éclairage, l'alliage et l'état de surface déterminent s'il paraît argent brillant, gris terne ou entre les deux.
L'anodisation incolore est-elle totalement sans couleur ?
Non. Elle conserve un aspect métallique, mais le prétraitement, l'alliage, la couche d'oxyde et le colmatage peuvent modifier la brillance et la tonalité par rapport à l'aluminium nu.
L'aluminium anodisé peut-il correspondre exactement à une couleur Pantone ?
Une référence Pantone peut communiquer une intention, mais elle ne doit pas être le seul outil de validation d'une finition anodisée métallique. Validez un échantillon d'aluminium représentatif et une plage visuelle acceptable.
Pourquoi deux sections d'une même perche télescopique paraissent-elles différentes ?
Les sections peuvent différer par le lot d'extrusion, la texture de surface, la géométrie, le prétraitement ou les conditions de finition. Valider l'ensemble déployé aide à révéler un écart avant la production de masse.
Chaque commande OEM doit-elle spécifier une tolérance ΔE ?
Non. N'utilisez des tolérances instrumentales que lorsque la méthode de mesure et l'équipement sont appropriés et entièrement définis. Une méthode visuelle maîtrisée avec des échantillons limites approuvés peut être plus pratique pour des pièces métalliques réfléchissantes.
Quelle finition convient le mieux à une perche de piscine d'extérieur ?
Il n'y a pas de réponse universelle. Choisissez en fonction de l'aspect, de l'exposition, de l'abrasion, de la chimie de l'eau, des produits de nettoyage, de la durée de vie visée, de la quantité et du coût. Confirmez ces conditions avant de valider la finition.

 English
 Español
 Français
 Deutsch
 Português