
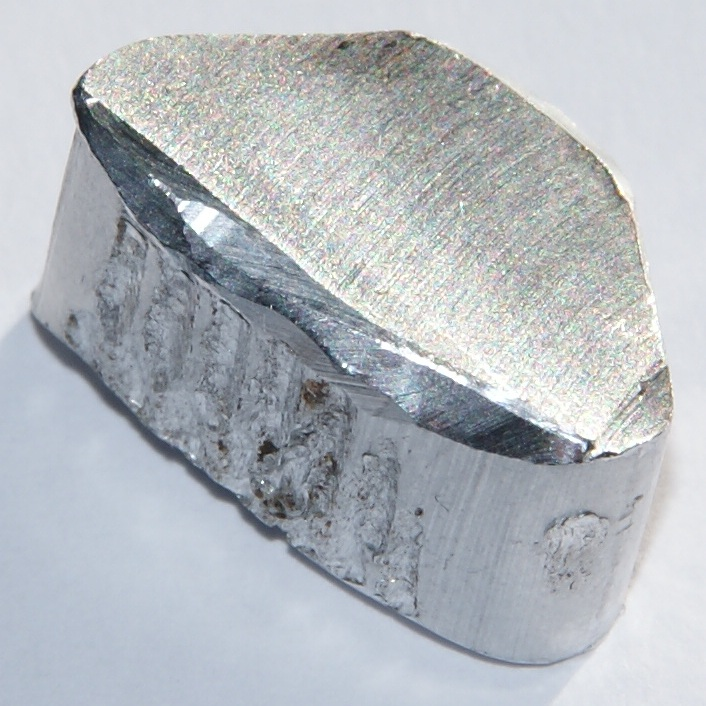
El aluminio es por naturaleza gris plateado, pero esa respuesta es solo el punto de partida. Un tubo pulido brillante, un tubo decapado mate y un tubo anodizado incoloro pueden fabricarse con la misma aleación y aun así verse claramente distintos. Para un comprador OEM, «aluminio plateado» es, por tanto, una descripción, no una especificación de acabado completa.
Esta guía explica qué crea el color visible del aluminio, cómo lo modifican el anodizado y la preparación superficial, por qué pueden variar los lotes de producción y cómo aprobar un acabado para pértigas telescópicas sin depender de una imagen en pantalla ni de un nombre de color impreciso.
¿De qué color es el aluminio sin tratar?
El aluminio limpio y sin tratar suele verse de plata claro a gris plateado. Su aspecto metálico se debe a la forma en que la superficie refleja la luz. Al exponerse al aire, se forma sobre el metal una película de óxido natural extremadamente fina. Esta película es transparente a escala de observación normal, pero la rugosidad superficial, la contaminación, la manipulación y la oxidación pueden hacer que el acabado pierda brillo con el tiempo.
No existe un único tono universal llamado «aluminio natural». La aleación, el estado de extrusión, las líneas de matriz, el tratamiento térmico, el método de limpieza y el ángulo de observación influyen en el resultado. Incluso el mismo tubo puede verse más brillante bajo la iluminación direccional de una tienda y más apagado bajo una iluminación difusa de inspección.
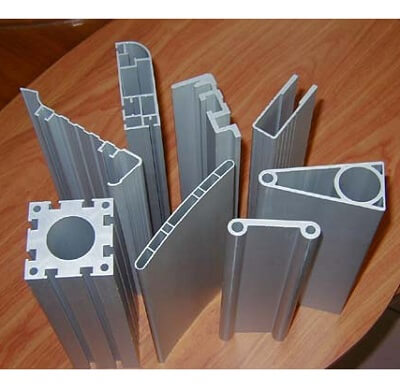
Por qué «plateado» no es una especificación de compra
Un proveedor puede interpretar plateado como acabado natural (mill finish), otro como anodizado incoloro y un tercero como pintura en polvo metalizada. Esos acabados difieren en textura, brillo, protección, coste y reparabilidad. Una especificación de compra útil debe identificar el material, la preparación superficial, el proceso de acabado, la referencia aprobada y el método de aceptación.
En las pértigas telescópicas, el aspecto también debe evaluarse como conjunto. Los tramos encajados pueden proceder de lotes de extrusión distintos o tener diámetros diferentes, y una pequeña diferencia de color se aprecia más cuando los tramos se extienden uno junto a otro.
Cómo cambia la textura superficial el color que se ve
La textura controla cómo se refleja la luz. Una superficie lisa produce reflejos más intensos y a menudo parece más clara u oscura según el ángulo. Una superficie uniformemente rugosa dispersa la luz y se ve más suave, más mate y, a veces, más clara. Este efecto óptico explica por qué dos piezas con un color medido similar pueden verse distintas a simple vista.
| Estado de la superficie | Aspecto típico | Consideración del comprador |
|---|---|---|
| El aluminio mill finish | Gris plateado metálico con líneas de extrusión visibles | La variación natural y las marcas de manipulación siguen siendo visibles |
| Pulido | Brillante, reflectante, con reflejos de alto contraste | Los pequeños arañazos y abolladuras se notan más |
| Cepillado | Grano satinado direccional | La dirección del grano debe coincidir entre las piezas montadas |
| Arenado o decapado mate | Plateado difuso de bajo brillo | La textura debe controlarse para un aspecto uniforme |
| Pintura en polvo | Color opaco con el brillo y la textura elegidos | El recubrimiento oculta el sustrato metálico, pero añade requisitos de espesor de capa |
La preparación superficial debe aprobarse antes que el color, porque cambiar la textura puede cambiar el tono percibido. Los compradores que comparen opciones de perfil de aluminio estándar deben definir la superficie estética al mismo tiempo que las dimensiones y tolerancias del tubo.
Cómo cambia el anodizado el aspecto del aluminio
El anodizado es un proceso electroquímico que hace crecer una capa de óxido controlada a partir de la superficie del aluminio. El anodizado incoloro conserva un aspecto metálico, pero «incoloro» no significa visualmente idéntico al metal desnudo. El pretratamiento, la química de la aleación, el espesor de la capa, el sellado y la superficie de extrusión original pueden alterar el brillo y el tono.
Los acabados anodizados de color pueden obtenerse por distintos procesos, como el teñido o la coloración electrolítica. El proceso elegido afecta a la gama de colores disponible y al rendimiento en servicio, por lo que el nombre de un color por sí solo no define el proceso. La especificación B580 de ASTM para recubrimientos de óxido anódico sobre aluminio establece clasificaciones y requisitos de recubrimiento; no sustituye a una muestra de aspecto aprobada específica del proyecto ni fija automáticamente una tolerancia de color para una pértiga terminada.
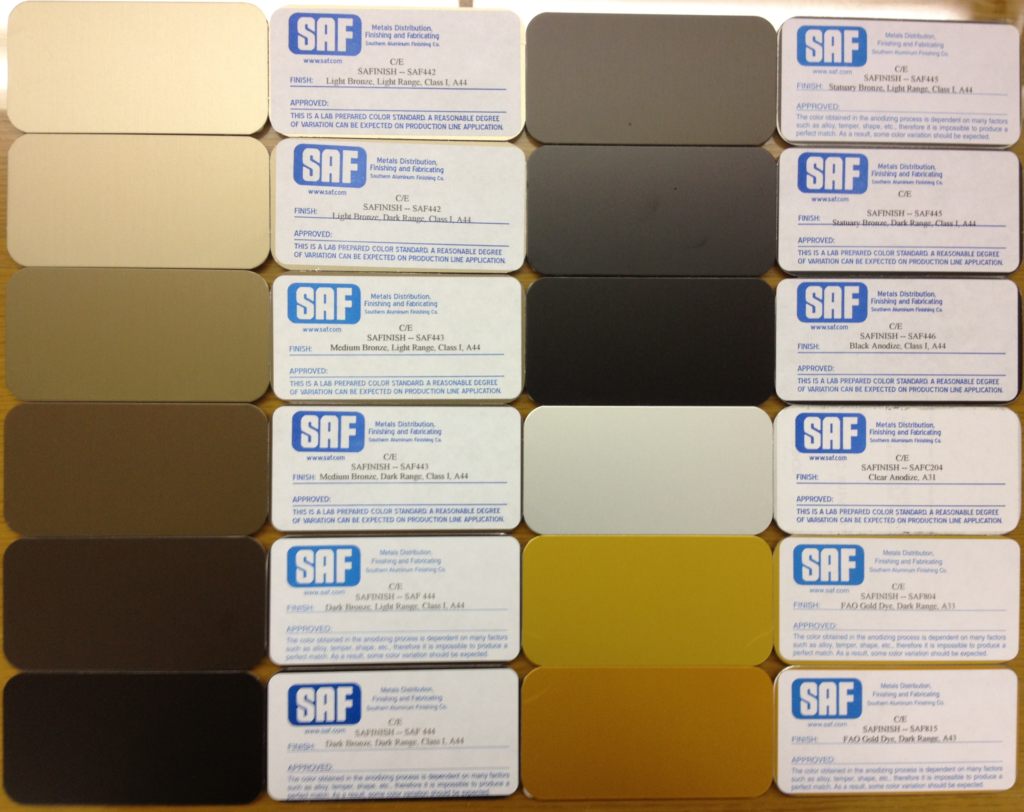
Colores anodizados habituales para pértigas telescópicas
- Incoloro o natural: plateado metálico con el sustrato aún visible.
- Negro: un acabado oscuro cuya profundidad aparente puede cambiar con la textura y la iluminación.
- Champán o bronce: tonos metálicos cálidos que requieren una gama física aprobada.
- Colores personalizados: posibles solo tras confirmar el proceso de acabado, la cantidad, la muestra objetivo y los requisitos de exposición.
En un producto que se usa cerca del agua y de productos químicos de limpieza, el color es solo una parte de la decisión sobre el acabado. Consulte la guía de resistencia a la corrosión de pértigas telescópicas antes de elegir un recubrimiento solo por su aspecto.
Por qué varía el color anodizado entre lotes
El aluminio anodizado es un acabado de proceso aplicado sobre una superficie metálica real, no tinta impresa sobre papel blanco. La variación puede aparecer antes, durante y después del anodizado. El objetivo del control de producción no es prometer que todas las piezas sean visualmente idénticas bajo cualquier luz, sino mantener la variación acordada dentro de una gama aprobada.
| Origen de la variación | Qué puede cambiar | Control práctico |
|---|---|---|
| Aleación y lote de tocho | Tono base y respuesta al pretratamiento | Mantener la aleación especificada y gestionar las piezas visibles por lote |
| Superficie de extrusión | Líneas, brillo y reflejos | Definir las superficies estéticas e inspeccionar antes del acabado |
| Pretratamiento mecánico o químico | Textura y luminosidad | Fijar el proceso de preparación en el proceso aprobado |
| Condiciones de anodizado y coloración | Tono, profundidad y uniformidad | Usar recetas controladas y muestras de producción representativas |
| Geometría de la pieza y colgado en bastidor | Aspecto local y marcas de contacto | Acordar las posiciones de bastidor aceptables y las zonas de inspección |
| Sellado y postratamiento | Tono final y comportamiento en servicio | Especificar el rendimiento de acabado requerido, no solo el color |
Mezclar piezas de distintos proveedores o líneas de acabado aumenta el riesgo de una diferencia visible. Cuando el aspecto es crítico, los tramos de tubo visibles deben producirse y aprobarse como un conjunto coordinado y no como componentes independientes.
Muestras físicas frente a Pantone, RAL e imágenes en pantalla
Las referencias Pantone o RAL son útiles para comunicar una dirección de diseño, sobre todo en pintura opaca o tubos de aluminio con pintura en polvo. Son menos fiables como única referencia de aceptación para un acabado anodizado metálico translúcido. El sustrato y la textura siguen siendo visibles, mientras que una carta de papel o la pantalla de un teléfono no reproducen el reflejo metálico.
Utilice una muestra límite de aluminio real siempre que el color importe. La muestra debe usar la aleación, la preparación superficial y el proceso de acabado previstos. Etiquétela con la fecha de aprobación, el código de acabado, la descripción del brillo o la textura y, cuando sea útil, un límite claro y oscuro aceptable. Proteja las muestras maestras de arañazos, contaminación y exposición prolongada.
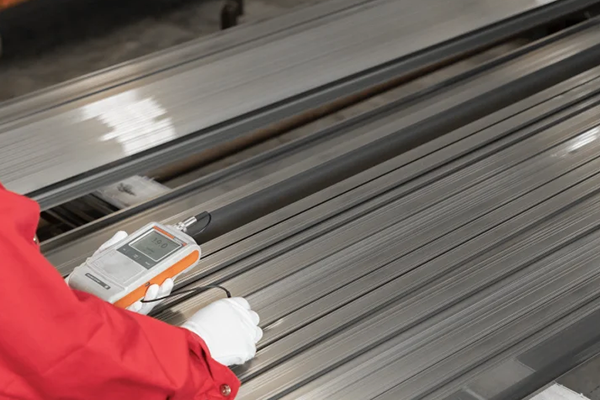
Cómo establecer un método de aceptación del color
Una comprobación visual repetible necesita condiciones acordadas. Defina la distancia de inspección, el ángulo de observación, la iluminación, el fondo, la muestra de comparación y las superficies estéticas. Defina también si los tramos telescópicos se juzgan plegados, extendidos o de ambas formas. Pequeñas marcas de bastidor pueden ser aceptables en zonas ocultas, pero no en un tubo visible para el consumidor.
Si se requiere medición instrumental del color, no escriba solo «cumplir ΔE». La especificación debe identificar el espacio de color, el iluminante, el ángulo del observador, la geometría de medición, las posiciones, la preparación de la muestra y la tolerancia. Las superficies metálicas y direccionales pueden dar lecturas distintas al cambiar la orientación del instrumento. Los datos instrumentales deben respaldar el método visual aprobado, no sustituirlo discretamente.
¿Pierde color el aluminio anodizado en exterior?
Ninguna especificación responsable debería prometer que todos los colores anodizados «nunca perderán color». El aspecto en exterior depende del sistema de coloración, la calidad del sellado, la exposición a los rayos ultravioleta, la química del agua, los productos de limpieza, la abrasión y el tiempo de servicio. Los colores incoloro, negro, bronce y decorativos pueden no comportarse igual.
Indique al fabricante dónde se venderá y usará la pértiga, qué productos químicos pueden entrar en contacto con ella y durante cuánto tiempo debe mantenerse el aspecto esperado. Si la retención del color en exterior es una afirmación crítica, acuerde un plan de ensayos y unos criterios de aceptación pertinentes antes de la producción, en lugar de deducir el rendimiento de la palabra «anodizado».
El embalaje forma parte de la calidad del color
Un acabado puede superar la inspección de producción y aun así llegar con marcas de roce, huellas o arañazos. Los tramos telescópicos pueden rozar entre sí, con accesorios, grapas o superficies de la caja durante el transporte. Las fundas protectoras, los separadores limpios, la colocación controlada de accesorios y una disposición de caja validada ayudan a conservar el aspecto aprobado.
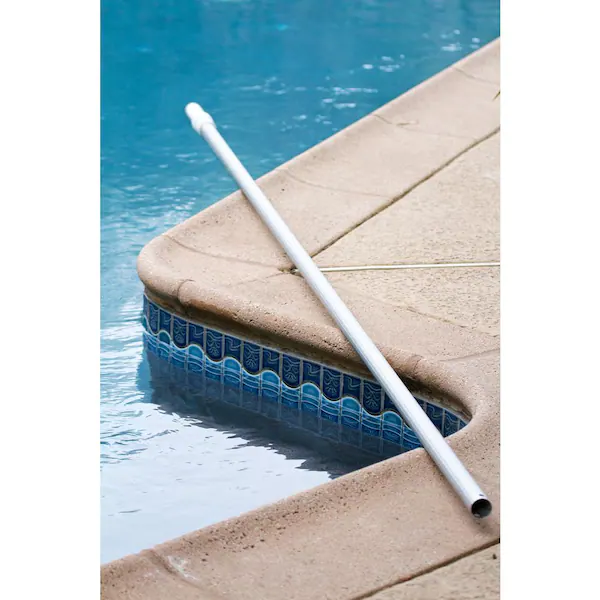
La protección del embalaje debe comprobarse con el acabado de producción real, porque una superficie de alto brillo y una mate pueden mostrar el roce de forma distinta. Revise el conjunto completo y el estado del embalaje durante la aprobación de preproducción, no después de cargar el primer contenedor.
Flujo de aprobación del color del aluminio OEM
- Defina el caso de uso: interior o exterior, exposición, mercado objetivo y expectativas estéticas.
- Fije el sustrato: aleación, dimensiones del tubo, origen de la extrusión y grado de la superficie visible.
- Elija la preparación: acabado natural, pulido, cepillado, arenado, decapado u otra textura acordada.
- Elija el acabado: anodizado incoloro, anodizado de color, pintado o con pintura en polvo.
- Apruebe muestras físicas: compare tramos de tubo representativos, no solo una muestra plana de color.
- Redacte el método de aceptación: condiciones de observación, zonas estéticas, muestras límite y cualquier protocolo de medición.
- Confirme el embalaje: proteja la superficie aprobada durante el montaje, el transporte y la manipulación en tienda.
Qué incluir en su solicitud de cotización (RFQ)
- Plano del producto, diámetros de los tubos, espesores de pared y longitud extendida
- Aleación de aluminio y temple, si ya están especificados
- Preparación superficial y brillo o textura objetivo
- Tipo de acabado y referencia de color
- Muestra física aprobada o solicitud de desarrollo de muestra
- Zonas de inspección estética y posiciones de bastidor/contacto permitidas
- Exposición a exterior, productos químicos, abrasión y limpieza
- Formato de embalaje, cantidad del pedido y calendario de entrega objetivo
Si el acabado aún no está decidido, envíe la aplicación y el objetivo de aspecto en lugar de suponer un proceso. Así el fabricante puede revisar a la vez el color, la durabilidad, la fabricabilidad, el MOQ y el coste. Utilice el formulario de consulta técnica para enviar la especificación de su pértiga telescópica y solicitar muestras de acabado.
Preguntas frecuentes
¿El aluminio es plateado o gris por naturaleza?
Ambas descripciones son razonables. El aluminio sin tratar suele ser gris plateado, y la textura, la iluminación, la aleación y el estado de la superficie determinan si se ve plateado brillante, gris apagado o algo intermedio.
¿El anodizado incoloro es totalmente transparente?
No. Mantiene un aspecto metálico, pero el pretratamiento, la aleación, la capa de óxido y el sellado pueden alterar el brillo y el tono respecto al aluminio desnudo.
¿Puede el aluminio anodizado igualar exactamente un color Pantone?
Una referencia Pantone puede comunicar la intención, pero no debería ser la única herramienta de aprobación de un acabado anodizado metálico. Apruebe una muestra de aluminio representativa y una gama visual aceptable.
¿Por qué dos tramos de una misma pértiga telescópica se ven distintos?
Los tramos pueden diferir en lote de extrusión, textura superficial, geometría, pretratamiento o condiciones de acabado. Aprobar el conjunto extendido ayuda a detectar una diferencia antes de la producción en serie.
¿Debe cada pedido OEM especificar una tolerancia ΔE?
No. Use tolerancias instrumentales solo cuando el método de medición y el equipo sean adecuados y estén totalmente definidos. Un método visual controlado con muestras límite aprobadas puede ser más práctico para piezas metálicas reflectantes.
¿Qué acabado es el mejor para una pértiga telescópica para piscina de exterior?
No hay una respuesta universal. Elija según el aspecto, la exposición, la abrasión, la química del agua, los productos de limpieza, la vida útil objetivo, la cantidad y el coste. Confirme esas condiciones antes de aprobar el acabado.

 English
 Español
 Français
 Deutsch
 Português