
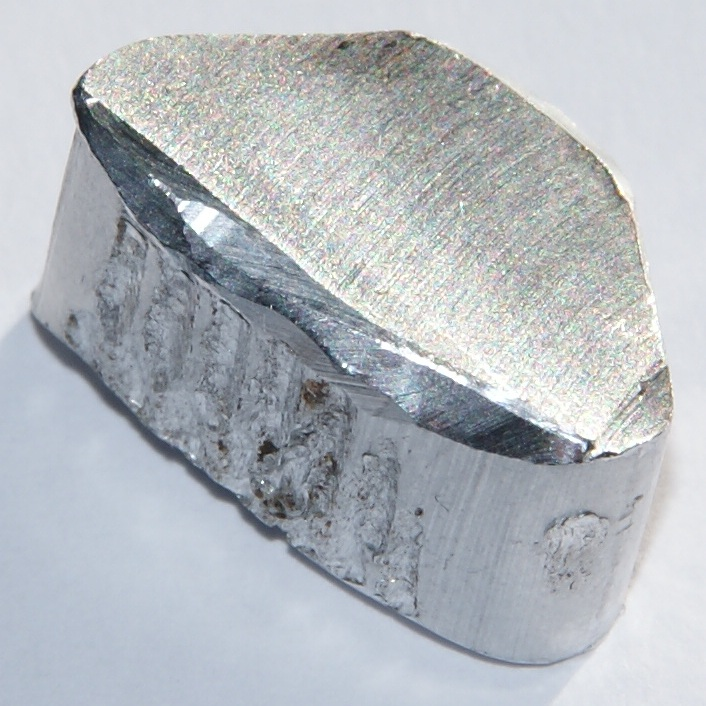
O alumínio é naturalmente cinzento prateado, mas essa resposta é apenas o ponto de partida. Um tubo polido brilhante, um tubo com ataque mate e um tubo anodizado incolor podem ser feitos da mesma liga e ainda assim parecer visivelmente diferentes. Para um comprador OEM, «alumínio prateado» é, por isso, uma descrição — não uma especificação de acabamento completa.
Este guia explica o que cria a cor visível do alumínio, como a anodização e a preparação de superfície a alteram, porque é que os lotes de produção podem variar e como aprovar um acabamento para varas telescópicas sem depender de uma imagem no ecrã ou de um nome de cor vago.
Que cor tem o alumínio não tratado?
O alumínio limpo e não tratado aparece normalmente com um prateado claro a cinzento prateado. O seu aspeto metálico vem da forma como a superfície reflete a luz. Após exposição ao ar, forma-se no metal uma película de óxido natural extremamente fina. Essa película é transparente à escala normal de observação, mas a rugosidade da superfície, a contaminação, o manuseamento e a oxidação podem fazer com que o acabamento pareça menos brilhante com o tempo.
Não existe um único tom universal chamado «alumínio natural». A liga, o estado de extrusão, as linhas de fieira, o tratamento térmico, o método de limpeza e o ângulo de observação influenciam todos o resultado. Até o mesmo tubo pode parecer mais brilhante sob iluminação direcional de retalho e mais apagado sob iluminação difusa de inspeção.
Porque é que «prateado» não é uma especificação de compra
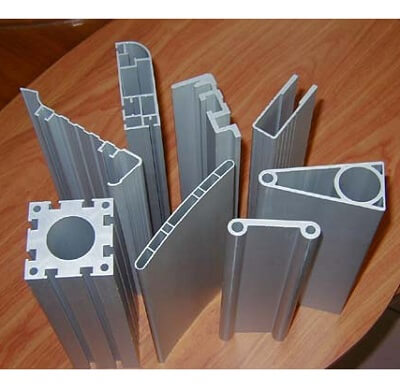
Um fornecedor pode interpretar prateado como acabamento bruto de extrusão, outro como anodização incolor e um terceiro como lacagem a pó metalizada. Esses acabamentos diferem em textura, brilho, proteção, custo e possibilidade de reparação. Uma especificação de compra útil tem de identificar o material, a preparação de superfície, o processo de acabamento, a referência aprovada e o método de aceitação.
Nas varas telescópicas, o aspeto tem também de ser avaliado como conjunto. As secções de tubo encaixadas podem vir de lotes de extrusão diferentes ou ter diâmetros diferentes, e uma pequena diferença de cor torna-se mais fácil de ver quando as secções estão estendidas lado a lado.
Como a textura da superfície altera a cor que se vê
A textura controla a forma como a luz é refletida. Uma superfície lisa produz reflexos mais fortes e parece muitas vezes mais clara ou mais escura consoante o ângulo. Uma superfície uniformemente rugosa dispersa a luz e parece mais suave, mais mate e por vezes mais clara. É por causa deste efeito ótico que duas peças com cor medida semelhante podem ainda assim parecer diferentes ao olho.
| Estado da superfície | Aspeto típico | Aspeto a considerar pelo comprador |
|---|---|---|
| Acabamento bruto de extrusão | Cinzento prateado metálico com linhas de extrusão visíveis | A variação natural e as marcas de manuseamento continuam visíveis |
| Polido | Brilhante, refletor, com reflexos de alto contraste | Pequenos riscos e amolgadelas são mais fáceis de notar |
| Escovado | Grão acetinado direcional | A direção do grão tem de coincidir entre as peças montadas |
| Jato de areia ou ataque mate | Prateado difuso, de baixo brilho | A textura tem de ser controlada para um aspeto consistente |
| Lacado a pó | Cor opaca num brilho e numa textura selecionados | O revestimento esconde o substrato metálico, mas acrescenta requisitos de espessura de camada |
A preparação de superfície deve ser aprovada antes da aprovação da cor, porque mudar a textura pode mudar o tom percebido. Os compradores que comparam extrusão de alumínio standard devem definir a superfície estética ao mesmo tempo que as dimensões e as tolerâncias do tubo.
Como a anodização altera o aspeto do alumínio
A anodização é um processo eletroquímico que faz crescer uma camada de óxido controlada a partir da superfície do alumínio. A anodização incolor mantém um aspeto metálico, mas «incolor» não significa visualmente idêntico ao metal nu. O pré-tratamento, a química da liga, a espessura de camada, a selagem e a superfície original de extrusão podem deslocar o brilho e o tom.
Os acabamentos anodizados a cor podem ser produzidos por diferentes vias de processo, incluindo tingimento ou coloração eletrolítica. A via escolhida afeta a gama de cores disponível e o desempenho em serviço, pelo que um nome de cor, só por si, não define o processo. A especificação B580 da ASTM para camadas de óxido anódico sobre alumínio fornece classificações e requisitos de revestimento; não substitui uma amostra de aspeto aprovada para o projeto nem define automaticamente uma tolerância de cor para uma vara acabada.
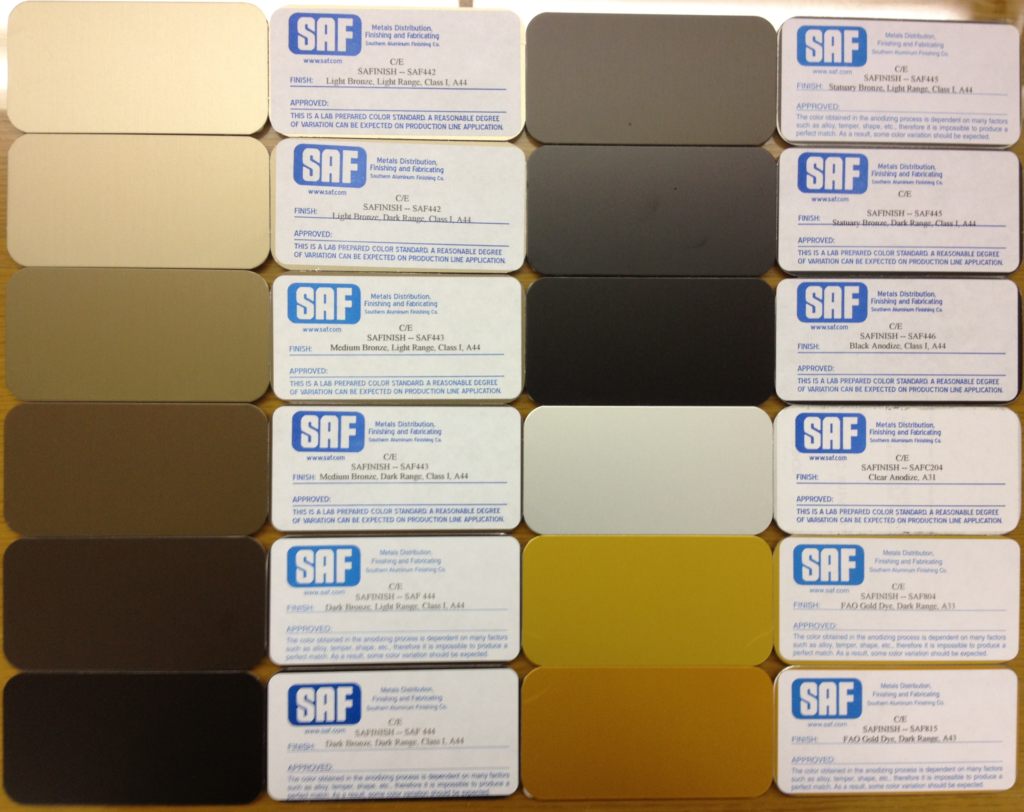
Cores anodizadas comuns para varas telescópicas
- Incolor ou natural: prateado metálico com o substrato ainda visível.
- Preto: um acabamento escuro cuja profundidade aparente pode mudar com a textura e a iluminação.
- Champanhe ou bronze: tons metálicos quentes que exigem uma gama física aprovada.
- Cores personalizadas: só possível depois de confirmar a via de acabamento, a quantidade, a amostra-alvo e os requisitos de exposição.
Num produto usado junto de água e de produtos químicos de limpeza, a cor é apenas uma parte da decisão de acabamento. Consulte as orientações sobre resistência à corrosão para varas telescópicas antes de escolher um revestimento apenas pelo aspeto.
Porque é que a cor anodizada varia entre lotes
O alumínio anodizado é um acabamento de processo aplicado a uma superfície metálica real, não tinta impressa em papel branco. A variação pode entrar antes, durante e depois da anodização. O objetivo do controlo de produção não é prometer que todas as peças são visualmente idênticas sob qualquer luz; é manter a variação acordada dentro de uma gama aprovada.
| Fonte de variação | O que pode alterar | Controlo prático |
|---|---|---|
| Liga e lote de tarugo | Tom de base e resposta ao pré-tratamento | Manter a liga especificada e gerir as peças visíveis por lote |
| Superfície de extrusão | Linhas, brilho e reflexos | Definir as superfícies estéticas e inspecionar antes do acabamento |
| Pré-tratamento mecânico ou químico | Textura e luminosidade | Fixar a via de preparação no processo aprovado |
| Condições de anodização e de coloração | Tom, profundidade e uniformidade | Usar receitas controladas e amostras representativas da produção |
| Geometria da peça e colocação no bastidor | Aspeto local e marcas de contacto | Acordar as posições de bastidor aceitáveis e as zonas de inspeção |
| Selagem e pós-tratamento | Tom final e comportamento em serviço | Especificar o desempenho de acabamento exigido, não apenas a cor |
Misturar peças de fornecedores ou de linhas de acabamento diferentes aumenta o risco de uma discrepância visível. Quando o aspeto é crítico, as secções de tubo visíveis devem ser produzidas e aprovadas como um conjunto coordenado e não como componentes sem relação entre si.
Amostras físicas vs Pantone, RAL e imagens no ecrã
As referências Pantone ou RAL são úteis para comunicar uma direção de design, sobretudo para tinta opaca ou tubo de alumínio lacado a pó. São menos fiáveis como única referência de aceitação para um acabamento anodizado metálico translúcido. O substrato e a textura continuam visíveis, e um cartão em papel ou um ecrã de telemóvel não reproduzem o reflexo metálico.
Use uma amostra-limite em alumínio real sempre que a cor for importante. A amostra deve usar a liga, a preparação de superfície e o processo de acabamento previstos. Identifique-a com a data de aprovação, o código de acabamento, a descrição de brilho ou textura e — quando for útil — um limite claro e escuro aceitável. Proteja as amostras-padrão de riscos, contaminação e exposição prolongada.
Como definir um método de aceitação de cor
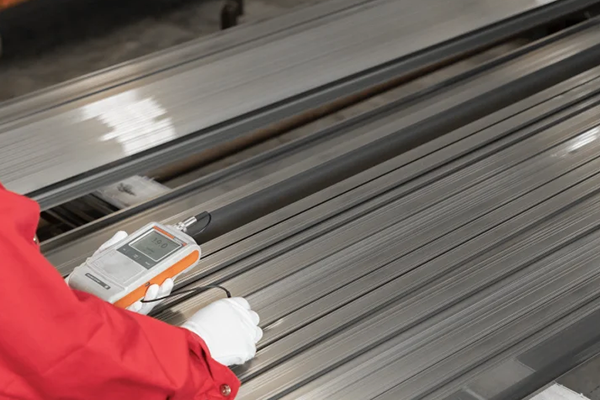
Uma verificação visual repetível precisa de condições acordadas. Defina a distância de inspeção, o ângulo de observação, a iluminação, o fundo, a amostra de comparação e as superfícies que são estéticas. Defina também se as secções telescópicas são avaliadas recolhidas, estendidas ou em ambos os estados. Pequenas marcas de bastidor podem ser aceitáveis em zonas ocultas, mas não num tubo à vista do consumidor.
Se for exigida medição instrumental de cor, não escreva apenas «cumprir ΔE». A especificação deve identificar o espaço de cor, o iluminante, o ângulo de observador, a geometria de medição, os locais, a preparação da amostra e a tolerância. Superfícies metálicas e direcionais podem produzir leituras diferentes quando a orientação do instrumento muda. Os dados do instrumento devem apoiar — e não substituir em silêncio — o método visual aprovado.
O alumínio anodizado desbota no exterior?
Nenhuma especificação responsável deve prometer que uma cor anodizada «nunca desbota». O aspeto no exterior depende do sistema de coloração, da qualidade da selagem, da exposição ultravioleta, da química da água, dos produtos de limpeza, da abrasão e do tempo de serviço. As versões incolor, preto, bronze e as cores decorativas podem não se comportar de forma idêntica.
Diga ao fabricante onde a vara vai ser vendida e usada, que químicos podem entrar em contacto com ela e durante quanto tempo o aspeto previsto tem de ser mantido. Se a retenção de cor no exterior for uma alegação crítica, acorde um plano de ensaio relevante e critérios de aceitação antes da produção, em vez de deduzir o desempenho a partir da palavra «anodizado».
A embalagem faz parte da qualidade de cor
Um acabamento pode passar a inspeção de produção e ainda assim chegar com marcas de fricção, dedadas ou riscos. As secções telescópicas podem tocar umas nas outras, em acessórios, agrafos ou superfícies de cartão durante o transporte. Mangas de proteção, separadores limpos, colocação controlada dos acessórios e um layout de caixa validado ajudam a preservar o aspeto aprovado.
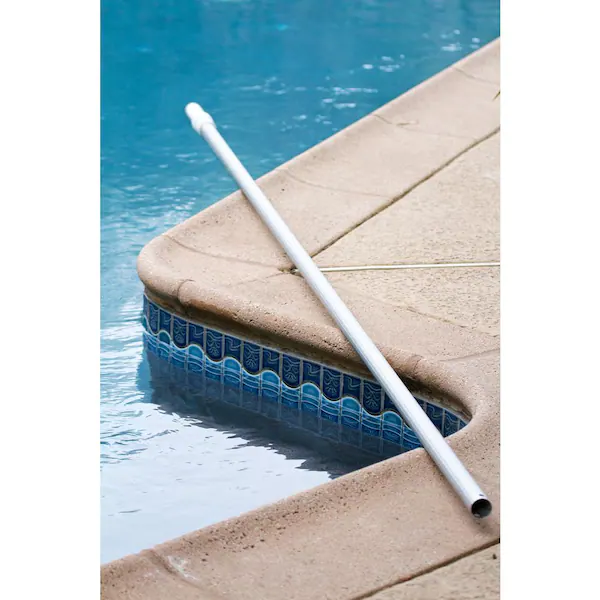
A proteção da embalagem deve ser verificada com o acabamento real de produção, porque uma superfície de alto brilho e uma superfície mate podem revelar a fricção de forma diferente. Reveja o conjunto completo e o estado da embalagem durante a aprovação de pré-produção, e não depois de embalado o primeiro contentor.
Fluxo de aprovação de cor em alumínio OEM
- Defina o caso de utilização: interior ou exterior, exposição, mercado-alvo e expectativas estéticas.
- Fixe o substrato: liga, dimensões do tubo, origem da extrusão e grau de superfície visível.
- Escolha a preparação: bruto de extrusão, polido, escovado, jateado, atacado ou outra textura acordada.
- Escolha o acabamento: anodizado incolor, anodizado a cor, pintado ou lacado a pó.
- Aprove amostras físicas: compare secções de tubo representativas, não apenas uma placa de cor plana.
- Escreva o método de aceitação: condições de observação, zonas estéticas, amostras-limite e eventual protocolo de medição.
- Confirme a embalagem: proteja a superfície aprovada ao longo da montagem, do transporte e do manuseamento no retalho.
O que incluir no seu pedido de orçamento
- Desenho do produto, diâmetros dos tubos, espessuras de parede e comprimento estendido
- Liga e têmpera do alumínio, se já estiverem especificadas
- Preparação de superfície e brilho ou textura pretendidos
- Tipo de acabamento e referência de cor
- Amostra física aprovada ou pedido de desenvolvimento de amostra
- Zonas de inspeção estética e posições de bastidor ou de contacto permitidas
- Exposição ao exterior, a químicos, à abrasão e à limpeza
- Formato de embalagem, quantidade de encomenda e calendário de entrega pretendido
Quando o acabamento ainda não está fechado, envie a aplicação e o objetivo de aspeto em vez de adivinhar um processo. O fabricante pode então analisar em conjunto a cor, a durabilidade, a fabricabilidade, a quantidade mínima de encomenda (MOQ) e o custo. Utilize o formulário de consulta de engenharia para submeter a sua especificação de vara telescópica e pedir amostras de acabamento.
Perguntas Frequentes
O alumínio é naturalmente prateado ou cinzento?
Ambas as descrições são razoáveis. O alumínio não tratado é geralmente cinzento prateado, sendo a textura, a iluminação, a liga e o estado da superfície que determinam se parece prateado brilhante, cinzento baço ou algo entre os dois.
A anodização incolor é completamente incolor?
Não. Mantém um aspeto metálico, mas o pré-tratamento, a liga, a camada de óxido e a selagem podem alterar a luminosidade e o tom em relação ao alumínio nu.
O alumínio anodizado pode corresponder exatamente a uma cor Pantone?
Uma referência Pantone pode comunicar a intenção, mas não deve ser a única ferramenta de aprovação de um acabamento anodizado metálico. Aprove uma amostra representativa em alumínio e uma gama visual aceitável.
Porque é que duas secções da mesma vara telescópica parecem diferentes?
As secções podem diferir no lote de extrusão, na textura de superfície, na geometria, no pré-tratamento ou nas condições de acabamento. Aprovar o conjunto estendido ajuda a revelar uma discrepância antes da produção em série.
Todas as encomendas OEM devem especificar uma tolerância ΔE?
Não. Use tolerâncias instrumentais apenas quando o método de medição e o equipamento forem adequados e estiverem totalmente definidos. Um método visual controlado com amostras-limite aprovadas pode ser mais prático para peças metálicas refletoras.
Que acabamento é melhor para uma vara de piscina de exterior?
Não há resposta universal. Escolha em função do aspeto, da exposição, da abrasão, da química da água, dos agentes de limpeza, da vida útil pretendida, da quantidade e do custo. Confirme essas condições antes de aprovar o acabamento.

 English
 Español
 Français
 Deutsch
 Português