El espesor del recubrimiento en polvo sobre tubos de aluminio debe especificarse como un rango de película seca curada, con puntos de medición acordados y una verificación de ajuste en todas las piezas de acoplamiento. No existe un grosor único que se adapte a todos los polvos, formas de tubo y aplicaciones. Para un pedido OEM, comience con la ficha técnica del fabricante del polvo seleccionado y, a continuación, decida dónde se permite la acumulación del recubrimiento y cómo se aceptará el conjunto final.
Empiece con el sistema de recubrimiento, no con un número universal.
Un dibujo que solo dice “pintura en polvo, negra” deja el acabado abierto a interpretación. Indique el sistema de pintura en polvo o equivalente aprobado, la referencia de color y apariencia, y el curado Rango de espesor de película seca (DFT) en micras o milésimas de pulgada. Solicite al fabricante del recubrimiento que confirme que el rango es apropiado para ese polvo y las condiciones de servicio del tubo. Fabricante del polvo Recubrimientos TIGER Se recomienda consultar la ficha técnica del producto, ya que la formulación, la opacidad del color y el sustrato afectan a los requisitos de espesor de la película.
Nuestro Gama de tubos de aluminio con recubrimiento en polvo Describe una opción de recubrimiento de 60–120 µm. Considere este rango como información publicada en la página del producto para su análisis, no como un requisito automático para cada tubo o polvo. El plano aprobado y la ficha técnica del recubrimiento deben ser los que rijan el pedido.
¿Cómo se debe medir el espesor de un tubo de aluminio?
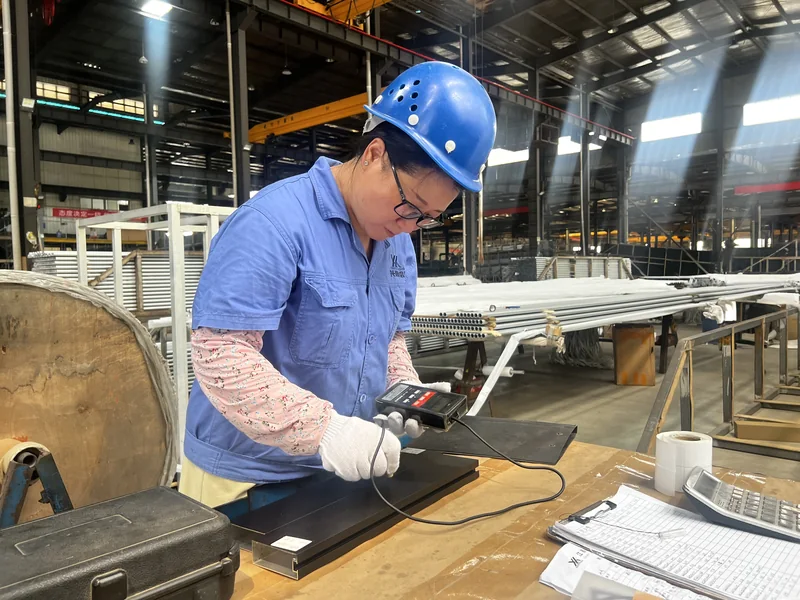
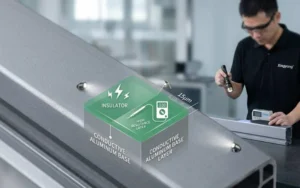
Mida el recubrimiento terminado después del curado cuando el requisito de aceptación sea el espesor de película seca (DFT) curado. Para una película de polvo no conductora sobre aluminio, el tipo de instrumento apropiado es un medidor de espesor de recubrimiento por corrientes de Foucault; un medidor de acero exclusivamente magnético no lo es. Guía de medición de DeFelsko Permite distinguir las lecturas posteriores al curado de las mediciones del polvo suelto antes del curado. Una lectura previa al curado puede ayudar a controlar el proceso, pero no sustituye el resultado final especificado para la película.
Acuerden el procedimiento de verificación del calibre y registren las lecturas en más de un punto. Elijan secciones rectas accesibles que representen el acabado visible y funcional. Identifiquen por separado los extremos, los bordes, los huecos y las zonas ocultas; una lectura en una superficie amplia y sencilla no demuestra que cada detalle complejo tenga la misma cobertura. Registren la identificación del tubo o lote, la ubicación, la lectura, las unidades y la decisión acordada de aprobar o rechazar.
Proteja los acoplamientos telescópicos y las interfaces de los conectores.
En un diámetro exterior, el recubrimiento añade una película en ambos lados. Como ejemplo geométrico simple, una capa uniforme de 80 µm en un tubo exterior aumenta su diámetro en aproximadamente 160 µm. Esa es una ilustración, no un objetivo de película recomendado o una predicción de que cada superficie curva se recubrirá uniformemente. Si un tubo recubierto se desliza dentro de otra sección, el plan de recubrimiento debe revisarse teniendo en cuenta las tolerancias del tubo sin recubrimiento, las piezas de bloqueo y la holgura de funcionamiento requerida.
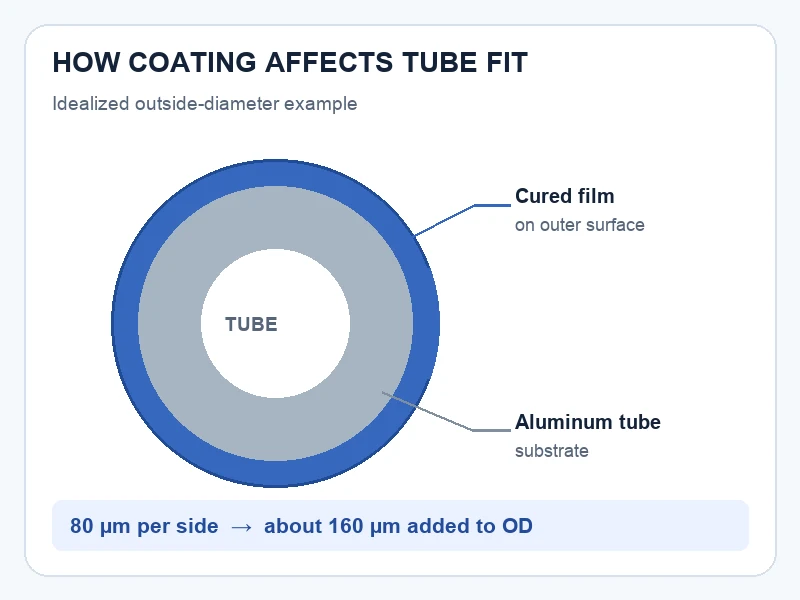
Marque las superficies que deban recubrirse, enmascararse o dejarse para otro acabado. Hágalo antes de aprobar las primeras muestras recubiertas. A continuación, pruebe las secciones ensambladas en sus posiciones de recorrido y bloqueo. Un informe DFT puede mostrar que una película cumple con su rango especificado, pero un poste aún se atasca porque las dimensiones de acoplamiento no se planificaron correctamente.
¿Qué información debe incluirse en la hoja de aceptación del fabricante de equipos originales (OEM)?
| Especificar | Decisión de registrar |
|---|---|
| Recubrimiento | Sistema de polvo aprobado, muestra de color, acabado y exposición prevista |
| Película | Gama y unidades DFT curadas con soporte del fabricante |
| Ubicaciones | Zonas de medición de tubos rectos con nombre y tratamiento de bordes o extremos |
| Método | Tipo de medidor, método de verificación, lecturas por tubo y plan de muestreo por lote |
| Ajuste | Interfaces enmascaradas, dimensiones finales, comprobaciones de la función de deslizamiento y bloqueo. |
| Disposición | ¿Quién revisa las lecturas fuera de rango y si el lote se retiene, se reelabora o se rechaza? |
Utilice el primer artículo recubierto para confirmar estas decisiones antes de un lote de producción. guía de inspección del primer artículo explica cómo se pueden vincular las comprobaciones dimensionales, de bloqueo y visuales a la muestra aprobada. Para la identificación del material del tubo y la coincidencia de lotes, mantenga el Revisión del certificado de prueba de la fábrica Independientemente de la aceptación del recubrimiento: un certificado de aleación no mide la película de polvo terminada.
Preguntas frecuentes
¿En qué unidades se mide el espesor del recubrimiento en polvo?
El espesor de la película seca curada se suele expresar en micras (µm) o milésimas de pulgada (mils). Indique claramente una unidad en el dibujo y en el informe; 1 milésima de pulgada equivale a 25,4 µm.
¿Es el rango de 60 a 120 µm el adecuado para todos los tubos de aluminio?
No. Se trata de un rango publicado para un producto específico de Xingyong, no de una especificación universal para la pólvora. Confirme la ficha técnica de la pólvora seleccionada y los requisitos de ajuste y servicio del tubo.
¿Puede el aplicador medir el polvo antes del curado?
Las comprobaciones previas al curado pueden guiar el proceso de aplicación, pero la aceptación de la orden de compra debe utilizar el DFT curado cuando esa sea la propiedad especificada.
¿Por qué puede atascarse un tubo cuando se supera el espesor de su recubrimiento?
La medición del espesor no determina la holgura de montaje. El recubrimiento aumenta las dimensiones exteriores, por lo que las secciones de acoplamiento y los cierres requieren una verificación de ajuste de la pieza terminada por separado.
 English
 Español
 Français
 Deutsch
 Português