La norme ASTM D3359 offre à un acheteur OEM un moyen d'évaluer la résistance d'un revêtement à l'enlèvement par ruban adhésif après une coupe définie. Pour un tube en aluminium thermolaqué, la question pertinente n'est pas simplement “ A-t-il réussi le test ? ”. Il convient de se demander quelle méthode a été utilisée, quels éléments ont été testés, quelle norme a été convenue au préalable et si l'échantillon est représentatif de la production. Le test d'adhérence au ruban adhésif est qualitatif ; il ne mesure pas la résistance de l'adhérence en newtons et ne permet pas de prédire la durée de vie en extérieur.
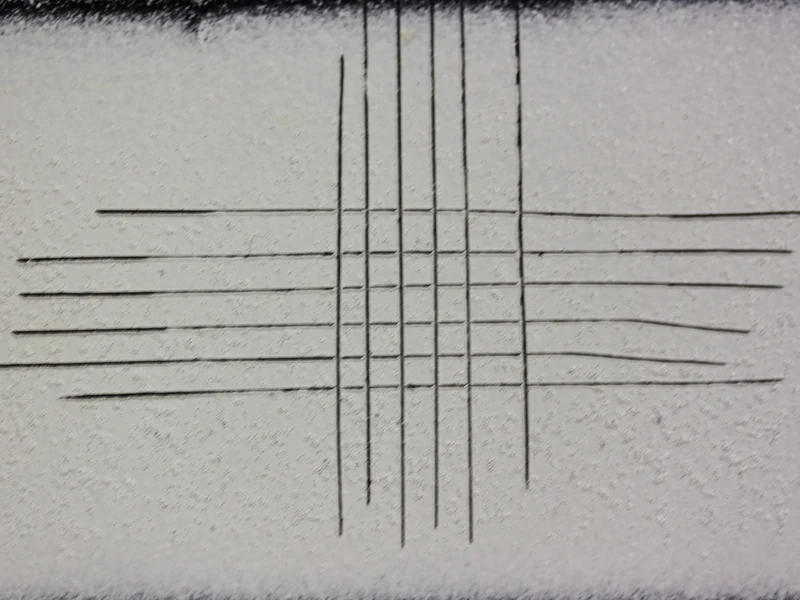
Photo d'en-tête : un spécimen en coupe transversale illustratif de Wikimedia Commons (CC0). Il ne s'agit pas d'un échantillon Xingyong ni d'un résultat vérifié conforme à la norme ASTM D3359.
Que mesure réellement la norme ASTM D3359 ?
ASTM D3359-23 Ce document décrit les méthodes de test d'adhérence par ruban adhésif pour les revêtements relativement ductiles sur métal. L'opérateur découpe le film, applique et retire un ruban adhésif sensible à la pression, puis évalue l'enlèvement visible du revêtement. La norme distingue la méthode A (découpe en X) de la méthode B (découpe en quadrillage). Les résultats indiquent si un niveau minimal spécifié a été atteint ; ils ne constituent pas une mesure précise de la force d'adhérence.
Cette distinction est importante lors de la comparaison des fournisseurs. Un rapport mentionnant une “ excellente adhérence ” ou la note “ 5B ” sans préciser la méthode d'essai, l'échantillon et les critères d'acceptation est difficilement vérifiable. De même, une bonne note sur une éprouvette plane ne garantit pas que l'extrémité d'un tube, un trou percé, une interface de collet ou toute autre zone complexe présente un revêtement de qualité identique.
Choisissez la méthode et l'échantillon avant le début du revêtement.
La norme ASTM actuelle s'applique principalement à la méthode B pour une épaisseur de film totale inférieure à 125 µm et à la méthode A pour une épaisseur supérieure à 125 µm. L'application de la méthode B à un film plus épais nécessite des découpes plus espacées et un accord explicite entre l'acheteur et le vendeur. Le prestataire de services d'essais doit sélectionner la méthode en fonction du système de revêtement réel et de l'épaisseur de film sec mesurée, puis suivre l'édition complète mentionnée dans le cahier des charges d'achat. Guide de la méthode DeFelsko illustre pourquoi le choix de la lame, une coupe de qualité et la manipulation de la bande influencent le résultat.
Un petit poteau rond peut ne pas offrir une surface de test stable et plane pour une découpeuse à treillis. Déterminez si le test sera effectué sur un emplacement accessible de la pièce finie, une section de tube revêtue représentative ou une éprouvette plane. Si une éprouvette est utilisée, précisez son alliage, son prétraitement, sa poudre, son cycle de cuisson et son lot de référence. N'utilisez pas discrètement un panneau non conforme à la commande à la place des poteaux fournis.
Les découpes endommagent la finition. Prévoyez un échantillon sacrificiel ou une zone de test non fonctionnelle convenue plutôt que de découper une surface visible commercialisable et de la traiter ensuite comme une pièce brute. Pour les assemblages télescopiques, précisez également quelles surfaces finies doivent rester lisses et exemptes de dépôts de revêtement.
Que doivent contenir la demande et le rapport de test du fabricant d'équipement d'origine (OEM) ?
| Article à convenir | Ce que le document doit identifier |
|---|---|
| Méthode | Édition ASTM D3359, méthode A ou B, et tout écart convenu |
| Spécimen | Tube fini, section de tube ou coupon ; référence, numéro de lot et système de revêtement |
| État | Épaisseur du film sec, état de polymérisation, emplacement du test et toute exposition antérieure |
| Exécution | Outil de coupe et espacement, identification du ruban, nombre de tests et opérateur ou laboratoire |
| Résultat | Évaluations individuelles, photographies, lieu de la défaillance et limite de réussite convenue |
| Décision | Qui détient, teste à nouveau, retravaille ou rejette un lot en dehors de la limite convenue |
Définissez le seuil de réussite et le plan d'échantillonnage avant la production ; la norme ASTM D3359 ne définit pas un niveau d'acceptation universel pour tous les poteaux OEM. Conservez les photos des essais avec la révision du dessin et l'échantillon fini afin de pouvoir comparer les résultats avec ceux d'un fournisseur ou d'un lot ultérieur. Si l'essai est une exigence du premier article, associez son résultat à la norme. inspection du premier article enregistrer.
Lisez le résultat en même temps que les autres vérifications de fin de course.
L'indice de résistance à la séparation au niveau de la coupure testée est indiqué lors du test d'adhérence. Il ne remplace pas l'épaisseur du film polymérisé, l'aspect, le masquage, l'ajustement coulissant après assemblage ni les contrôles de corrosion. Pour connaître les options de tubes et de finitions, veuillez consulter la documentation correspondante. tube en aluminium thermolaqué Gamme ; le dessin d’achat doit encore définir la finition réelle et les règles d’acceptation de la commande.
Ne considérez pas une classe ISO 2409 comme une traduction automatique d'une classification ASTM D3359. L'ASTM indique que les deux méthodes sont similaires mais pas techniquement équivalentes. ISO 2409:2020 Le résumé précise également que la procédure de coupe transversale est un test empirique de résistance à la séparation, et non une mesure directe de l'adhérence. Veuillez indiquer la norme et l'édition sélectionnées plutôt que de mélanger les échelles de classification sur une même fiche d'acceptation.
Foire aux questions
Chaque tube en aluminium revêtu de poudre a-t-il besoin d'un résultat 5B ?
Le matériau du tube ne suffit pas à déterminer une qualité universelle. L'acheteur et le fournisseur doivent s'entendre sur la méthode applicable, l'échantillon représentatif et le seuil de réussite avant le revêtement.
Un coupon plat peut-il remplacer un poteau fini ?
Il peut s'avérer utile pour le contrôle des procédés lorsque son alliage, son prétraitement, sa poudre et son durcissement sont traçables jusqu'à la commande. Il ne permet cependant pas, à lui seul, de vérifier le revêtement aux extrémités des pôles, dans les trous ou aux interfaces de glissement.
Un test de quadrillage permet-il de prouver que le revêtement résistera à la corrosion ?
Non. La classification par test à l'adhésif et la performance en corrosion répondent à des questions différentes. Spécifiez séparément tout test d'exposition, la préparation des échantillons et les critères d'acceptation.
 English
 Español
 Français
 Deutsch
 Português