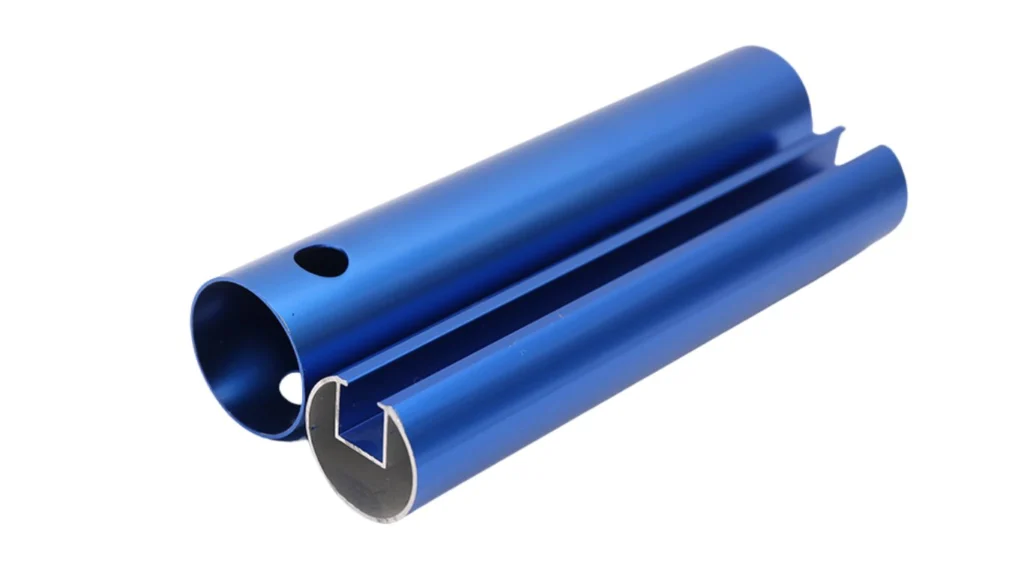
A resistência à corrosão em uma vara telescópica provém de um sistema completo de materiais e superfícies — e não apenas do alumínio ou da anodização. A liga metálica, a preparação da superfície, o acabamento anodizado, as áreas cortadas e perfuradas, as travas, os conectores, os metais diferentes, as práticas de limpeza e o ambiente de exposição, todos esses fatores afetam a vida útil.
Isso é especialmente importante para produtos para áreas de piscina e exteriores expostos à umidade, água clorada, sal, luz solar e produtos químicos de limpeza. Um cabo bem especificado pode reduzir os riscos previsíveis de corrosão, mas nenhum acabamento torna todos os produtos montados imunes a todos os produtos químicos ou ambientes.
O que causa a corrosão em um poste telescópico de alumínio?
O alumínio forma naturalmente uma fina camada de óxido, mas manchas visíveis, corrosão ou ataques localizados ainda podem se desenvolver quando a superfície, o ambiente e a montagem criam condições desfavoráveis.
- Exposição prolongada à umidade: A água retida em juntas, mangas ou embalagens mantém a superfície úmida.
- Cloretos: Produtos químicos para piscinas, ar costeiro e água salgada podem promover corrosão localizada.
- Acabamentos danificados: Arranhões profundos, cortes e perfurações podem expor ou danificar áreas protegidas.
- Metais diferentes: Combinações inadequadas de metais podem causar corrosão galvânica quando um eletrólito está presente.
- Resíduos químicos: Produtos de limpeza concentrados ou químicos para piscina deixados no cabo podem danificar acabamentos ou componentes.
- Drenagem deficiente: A água retida dentro de tubos encaixados ou ao redor de fixadores prolonga o tempo de contato.
- Manuseio de materiais contaminados: Detritos metálicos, prateleiras sujas ou embalagens inadequadas podem marcar ou contaminar a superfície.
O primeiro passo do projeto é, portanto, descrever a exposição real: piscina de água doce, piscina clorada, piscina de água salgada, ar costeiro, uso marítimo, limpeza industrial ou armazenamento externo em geral.
1. Selecione a liga e o acabamento como um único sistema.
Ligas de extrusão, como a 6063, são amplamente utilizadas em tubos telescópicos por combinarem facilidade de fabricação, boa aparência e propriedades mecânicas úteis. A escolha da liga também influencia a resposta à anodização e a consistência da superfície acabada.
No entanto, a designação da liga, por si só, não define o desempenho em relação à corrosão. O comprador e o fabricante também devem confirmar:
- Especificação de têmpera e tubo;
- Condição da superfície antes do acabamento;
- Acabamento e cor exigidos;
- superfícies visíveis versus superfícies ocultas;
- usinagem ou montagem pós-acabamento;
- Exposição esperada à água, a produtos químicos e ao ar livre;
- Aparência e critérios de aceitação do teste.
Xingyong analisa essas variáveis em conjunto ao desenvolver um mastro telescópico de alumínio personalizado.
2. O que a anodização faz — e o que ela não faz
A anodização é um processo eletroquímico que cria uma camada de óxido controlada na superfície do alumínio. Ela pode melhorar a durabilidade da superfície, a aparência e a resistência à corrosão, além de permitir uma ampla gama de cores.
Uma camada anodizada não é um revestimento plástico separado e não torna o poste montado à prova de corrosão. Seu desempenho depende da liga, do pré-tratamento, do controle do processo, da especificação da camada, da selagem, da usinagem subsequente, do manuseio e da exposição.
| A anodização pode ajudar | A anodização não pode substituir |
|---|---|
| Melhore a superfície e a aparência do alumínio. | projeto correto de liga e tubo |
| Reduzir a oxidação rotineira e o desgaste por manuseio. | Proteção de áreas cortadas, perfuradas ou danificadas |
| Suporte para cores decorativas controladas | Fechaduras, conectores e fixadores compatíveis |
| Melhorar a resistência para um ambiente definido | Limpeza, drenagem e armazenamento adequado |
| Forneça uma especificação de acabamento mensurável. | Testando em relação à exposição real do comprador. |
Análise disponível opções de anodização e acabamento de superfície antes de aprovar os requisitos de cor e desempenho.
3. Controle da preparação da superfície e da consistência da anodização
A limpeza e o pré-tratamento removem óleo, detritos e contaminantes da superfície, permitindo que o tubo receba um acabamento mais uniforme. O processo exato depende da aparência desejada e das especificações de anodização; contar apenas as etapas de limpeza não garante o desempenho.
Os controles de produção podem incluir:
- Inspeção da superfície do tubo recebido;
- Via de pré-tratamento aprovada;
- Controle de cremalheira e ponto de contato;
- Monitoramento de banhos e processos;
- Comparação de cores com uma amostra aprovada;
- camadas especificadas ou verificações de vedação onde necessário;
- Inspeção visual para detecção de manchas, queimaduras, riscos e marcas de manuseio;
- Registros de identificação e inspeção de lotes.
A variação de cor pode ser influenciada pela liga metálica, lote de extrusão, condição da superfície e parâmetros do processo. Compradores que necessitam de correspondência de cores precisa devem fornecer uma amostra física aprovada e definir como os lotes serão comparados.
4. Proteja as áreas cortadas, perfuradas e roscadas.
Uma haste telescópica é frequentemente cortada, perfurada, ranhurada ou rosqueada para travas e conectores. O fato de o processamento ocorrer antes ou depois da anodização altera quais superfícies recebem o tratamento completo.
Analise esses locais durante o desenvolvimento:
- extremidades dos tubos escondidas por tampas ou expostas à água retida;
- furos e ranhuras em torno de fechaduras ou botões de pressão;
- roscas e áreas de contato dos fixadores;
- arranhões introduzidos durante a montagem;
- rebarbas que danificam peças de plástico ou retêm resíduos;
- Interfaces entre conectores e tubos acabados.
A remoção de rebarbas, o manuseio cuidadoso, o encaixe adequado dos componentes e a ordem de processo acordada ajudam a reduzir danos localizados. A inspeção deve abranger o poste montado por completo, e não apenas um tubo anodizado não processado.
5. Gerenciar metais diferentes e o risco galvânico
Quando o alumínio entra em contato com outro metal na presença de água ou sais, pode ocorrer corrosão galvânica. O risco depende da combinação de metais, da área exposta, do contato elétrico e do ambiente.
Fixadores, molas, clipes, insertos roscados e conectores de ferramentas devem ser verificados quanto a:
- compatibilidade de materiais;
- contato elétrico direto com alumínio;
- retenção de água na interface;
- barreiras, isolamento ou revestimentos onde necessário;
- Requisitos de substituição e manutenção;
- a exposição real à beira da piscina, à costa ou ao mar.
Uma afirmação genérica como "o aço inoxidável é resistente à corrosão" não é suficiente; é preciso considerar o conjunto completo de metais e o ambiente em que se encontram.
A proporção entre as áreas também é importante em um par galvânico. Uma pequena área de alumínio conectada a uma superfície de metal mais nobre e comparativamente maior pode se comportar de maneira diferente da configuração inversa. Por esse motivo, uma decisão sobre o material, baseada em um conector específico, não pode ser automaticamente aplicada a todos os fixadores ou diâmetros de polos. A junta montada deve ser inspecionada nas condições de umidade que se espera encontrar, incluindo frestas onde água ou resíduos químicos possam permanecer após a secagem do tubo visível.
6. Incluir travas, alças e conectores de plástico.
A resistência à corrosão é apenas uma parte da durabilidade em ambientes externos. Travas e conectores de plástico podem desbotar, rachar, inchar ou perder a fixação devido à exposição aos raios UV, produtos químicos, variações de temperatura ou tensões de montagem.
O tipo de resina e a estabilização UV devem ser selecionados de acordo com o ambiente alvo e, em seguida, verificados no componente finalizado. A avaliação adequada pode abranger a qualidade da moldagem, o encaixe, a operação de travamento, o impacto, os ciclos repetidos e os requisitos de intemperismo acordados.
Um tubo anodizado em bom estado não impede a falha de uma trava plástica inadequada. Portanto, o tubo, a trava e o conector devem ser aprovados como um único sistema de produto.
7. Defina um teste de corrosão adequado à aplicação.
“A afirmação de que um produto foi "testado em névoa salina" ou "resistente a produtos químicos" está incompleta sem a descrição do método e dos critérios de aceitação. O Comitê G01 da ASTM lista a norma ASTM B117 para operação de aparelhos de névoa salina., No entanto, a norma B117 não prescreve, por si só, a amostra específica do produto, a duração da exposição ou os limites de aprovação/reprovação. Diferentes testes simulam diferentes condições, e um teste laboratorial acelerado não reproduz todos os aspectos do serviço real.
Registros úteis de requisitos de teste:
- Condição de amostra: cupom tubular, peça processada ou poste completo montado.
- Exposição: solução, concentração, temperatura, duração e ciclo.
- Preparação: amostra limpa, arranhada, cortada ou condicionada de qualquer outra forma.
- Áreas de inspeção: tubo principal, extremidades, furos, travas, fixadores e conectores.
- Aceitação: Permitiu-se alteração de cor, manchas, corrosão, formação de bolhas ou alteração funcional.
- Função pós-teste: extensão, retração, travamento e encaixe do conector.
O método de teste e os limites devem ser acordados durante a amostragem. O plano de produção mais amplo está descrito no documento. Guia de teste de durabilidade e qualidade de varas telescópicas.
8. Uso, limpeza e armazenamento ainda importam
Mesmo um acabamento impecável se beneficia de uma manutenção simples. Após exposição a produtos químicos de piscina, sal ou sujeira, enxágue a haste com água doce adequada, remova os resíduos, deixe as seções encaixadas escorrerem e secarem, e guarde a haste longe de produtos químicos concentrados.
Os usuários também devem:
- Evite guardar a vara molhada dentro de embalagens seladas;
- Evite que detritos abrasivos entrem nas juntas telescópicas;
- Inspecionar arranhões profundos, amassados e componentes danificados;
- Evite misturar produtos de limpeza não aprovados;
- Siga as instruções de manutenção do fornecedor;
- Substitua as peças estruturais ou de travamento danificadas em vez de mascarar o problema.
A embalagem também deve proteger o acabamento durante o transporte. Veja o Guia de embalagem e transporte de varas de piscina - danos no envio.
9. Riscos e Controles de Corrosão
| Problema observado | Possível causa | O que revisar |
|---|---|---|
| Manchas ou depósitos brancos | Umidade retida, resíduos ou condições de armazenamento | Limpeza, drenagem, embalagem e exposição |
| corrosão localizada | Cloretos, acabamento danificado ou resíduos concentrados | Ambiente, acabamento, arranhões e manutenção |
| Corrosão perto de um fixador | Contato entre metais diferentes e eletrólito retido | Par de materiais, isolamento e drenagem |
| Marcas escuras ao redor dos buracos | Danos no processamento, contaminação ou água retida | Ordem de processo, rebarbação, limpeza e montagem |
| Variação de cor | Diferenças entre ligas, superfícies ou lotes de anodização | Controle de cor de amostra e lote aprovado |
| Falha de travamento com tubo de som | Desgaste do plástico, exposição a produtos químicos ou tensões de montagem | Testes de resina, geometria e componentes acabados |
10. O que os compradores devem incluir na solicitação de cotação (RFQ)
- Aplicação em áreas de piscina, costeiras, marítimas ou externas em geral;
- Envolve água doce, água clorada, água salgada e produtos químicos de limpeza;
- Especificação da liga e do tubo, se já definida;
- Requisito de acabamento: anodizado, revestido a pó ou outro;
- limites de cor e aparência aprovados;
- fechaduras, conectores, fixadores e outras combinações de materiais;
- Requisitos de corte, perfuração ou rosqueamento;
- método de teste de corrosão ou intemperismo exigido;
- Critérios de aceitação e relatório de inspeção;
- Instruções de limpeza, embalagem, quantidade e mercado-alvo.
Caso tenha ocorrido corrosão em um produto existente, envie a amostra completa com o histórico de uso, limpeza, armazenamento e exposição. A localização e a aparência da corrosão podem ajudar a identificar danos superficiais, resíduos presos, contato galvânico e acabamento inadequado.
Perguntas frequentes
Os postes telescópicos de alumínio anodizado são resistentes à corrosão?
Não. A anodização melhora a superfície do alumínio, mas a vida útil ainda depende da exposição, áreas cortadas, danos, materiais dos componentes, limpeza e armazenamento.
Um poste anodizado pode ser usado em uma piscina de água salgada?
Pode ser adequado quando o acabamento e a montagem completos forem especificados para essa exposição, mas o fabricante deve analisar os cloretos, os fixadores, os conectores, a limpeza e os testes antes da aprovação.
Uma camada anodizada mais espessa sempre resolve o problema da corrosão?
Não. A especificação da camada é importante, mas a liga, a preparação, a selagem, os riscos, o processamento, o contato galvânico e os produtos químicos retidos ainda podem influenciar o resultado.
Por que a corrosão pode aparecer ao redor de furos ou parafusos?
Essas áreas podem expor superfícies processadas, reter umidade ou colocar metais diferentes em contato. A ordem do processo, a rebarbação, o isolamento e a drenagem devem ser verificados.
Os postes de apoio para piscina devem ser enxaguados após o uso?
Enxaguar os produtos químicos ou o sal da piscina com água doce adequada e, em seguida, drenar e secar a vara, geralmente reduz os resíduos e a exposição prolongada à umidade.
Que tipo de documentação um comprador OEM deve solicitar?
Solicite a especificação aprovada da liga e do acabamento, amostra de cor, método de teste definido, critérios de aceitação, amostra de produção e registros de inspeção relevantes.
Especifique a exposição antes do acabamento.
Desenvolver um sistema de poste telescópico resistente à corrosão
Compartilhe as condições de contato com água, produtos químicos, ambientes externos e materiais. A Xingyong pode analisar a liga, o acabamento, as áreas processadas e os componentes antes da coleta de amostras.
Explore as opções de anodização · Envie sua solicitação de cotação para resistência à corrosão.
 English
 Español
 Français
 Deutsch
 Português