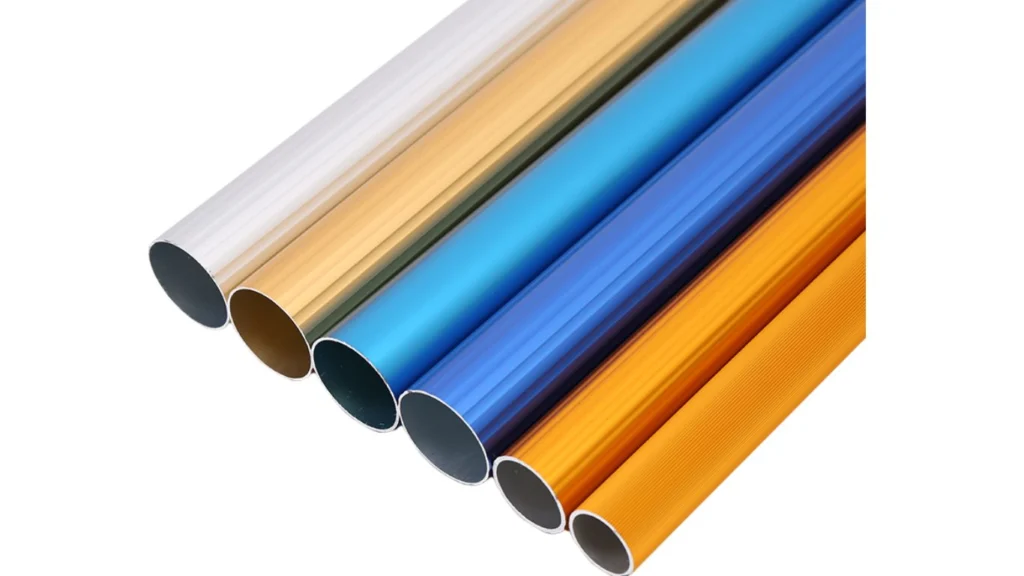
Uma vara telescópica é estável quando suas seções tubulares, sobreposição, trava, conector e acabamento superficial continuam funcionando em conjunto sob a carga e o ambiente previstos. A escolha da liga metálica é importante, mas não compensa um tubo muito fino, uma folga na seção ou uma trava inadequada para a vara.
Para compradores OEM, a durabilidade deve, portanto, ser definida como um conjunto de requisitos mensuráveis, em vez de uma afirmação genérica de que um poste é “forte” ou “não quebra”. Este guia explica os controles de material, estrutura e produção que devem ser revisados antes da amostragem e da produção em massa.
O que determina a durabilidade de uma vara telescópica?
O desempenho de uma vara telescópica é resultado de diversas decisões de projeto interligadas. A alteração de uma única peça pode afetar o restante da montagem.
- Liga e têmpera: influencia a resistência, a conformabilidade, o acabamento e o peso do tubo.
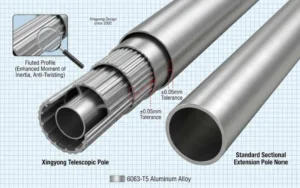
- Diâmetro do tubo e espessura da parede: Influencia a rigidez, o manuseio e a resistência a amassados localizados.
- Número de seções e sobreposição: influenciam o comprimento colapsado, a rigidez estendida e a estabilidade da junta.
- Desobstrução da seção: Deve permitir um movimento suave, sem oscilações excessivas.
- Design da fechadura: deve suportar as seções sob as forças de empuxo, tração e rotação esperadas.
- Conector de ferramentas: deve ser compatível com o acessório e transferir sua carga de trabalho para o poste.
- Tratamento de superfície: Protege a aparência e ajuda o poste a tolerar umidade, produtos químicos de piscina e exposição ao ar livre.
- Consistência da montagem: Determina se a amostra aprovada pode ser repetida em diferentes lotes de produção.
Uma vara para rede de limpeza leve não precisa da mesma estrutura que uma vara usada com um aspirador de pó, escova úmida ou outro acessório de alta resistência. A especificação deve levar em consideração a ferramenta real e as condições de trabalho.
1. Controle de tubos de alumínio e matérias-primas
A seleção do material começa com a aplicação, o alcance necessário e a carga alvo. As ligas de alumínio comumente usadas em postes e tubos oferecem diferentes equilíbrios entre comportamento de extrusão, resistência, acabamento superficial e custo. A liga e a têmpera finais devem ser registradas na especificação aprovada, em vez de serem deixadas como uma descrição genérica de "alumínio". Norma ASTM B221 para tubos extrudados de alumínio e liga de alumínio. Fornece uma referência reconhecida para os requisitos de liga, têmpera e propriedades mecânicas, mas o poste acabado ainda precisa de um teste estrutural e funcional específico para a aplicação.
As verificações de entrada e durante o processo devem confirmar os itens que afetam a montagem e o comportamento dos polos:
- Identificação do lote e da qualidade do material;
- diâmetro externo e espessura da parede;
- retidão e circularidade do tubo;
- Condição da superfície antes do acabamento;
- comprimento de corte e condição final;
- encaixe entre seções telescópicas adjacentes.
Os valores aceitáveis dependem do projeto de haste aprovado. Os compradores devem evitar copiar uma tolerância ou espessura de parede de um produto não relacionado: uma haste mais longa, uma ferramenta mais pesada ou uma trava diferente podem exigir uma estrutura de tubo diferente. A Xingyong analisa todas essas variáveis em conjunto ao desenvolver um produto. mastro telescópico de alumínio personalizado.
2. Ajuste da Seção, Sobreposição e Estabilidade Estendida
Um poste com múltiplas seções precisa de espaço suficiente para se estender suavemente, mas espaço em excesso cria oscilação e transferência de carga desigual. A sobreposição das seções é igualmente importante. Se o encaixe entre os tubos for insuficiente, a tensão se concentra perto da junção e o poste pode parecer instável antes que o próprio tubo atinja seu limite de resistência.
Durante o desenvolvimento, o poste deve ser avaliado tanto na posição recolhida quanto na posição totalmente estendida. A avaliação deve considerar:
- se cada seção se estende e se retrai sem emperrar;
- se a ordem das seções e os recursos de parada impedem a separação acidental;
- se a amplitude de movimento articular permanece aceitável ao alcance máximo;
- se o poste pode ser controlado com o acessório pretendido instalado;
- se a operação repetida altera o ajuste da seção.
Para projetos mais longos, adicionar seções pode reduzir o comprimento de transporte, mas cada junção adicional introduz uma nova interface que precisa ser controlada. Um projeto prático busca o equilíbrio entre alcance, comprimento quando recolhido, rigidez, peso e embalagem.
3. Avaliação de flexão, deflexão e carga de trabalho
“A ”capacidade de carga” é incompleta a menos que a configuração do teste seja definida. Uma avaliação significativa registra o comprimento estendido, a posição do suporte, a direção da carga, a fixação, o ponto de aplicação da carga e os critérios de aceitação. Um teste de flexão horizontal, um teste de tração vertical e um teste de tração e compressão em uso medem comportamentos diferentes.
Um plano de desenvolvimento ou inspeção pode incluir:
- Confirme a configuração do teste. Monte o mesmo número de seções, sobreposições e conectores que serão fornecidos.
- Aplique uma carga definida. Coloque-o na posição que representa a ferramenta real ou a força de trabalho.
- Registro de deflexão. Meça o movimento enquanto a carga é aplicada, em vez de confiar em uma avaliação visual.
- Inspecionar após o descarregamento. Verifique se há empenamento permanente, amassados localizados, movimento nas juntas, deslizamento da trava e danos nos conectores.
- Repita quando necessário. O carregamento cíclico pode revelar alterações que um único teste estático não mostra.
A carga alvo e a deflexão admissível devem ser acordadas para cada produto. A Xingyong não aplica uma capacidade publicada única para todas as varas telescópicas, pois o comprimento, a estrutura do tubo, a trava e a fixação alteram o resultado. Os compradores podem usar o guia de capacidade de carga de poste telescópico Preparar a discussão técnica e, em seguida, confirmar o método de aceitação da produção durante a amostragem.
4. Verificações de retenção da trava e ciclo de extensão
A trava transforma um conjunto de seções de tubo soltas em uma haste extensível utilizável. Seu desempenho depende das superfícies de contato, das dimensões do tubo, da geometria e da montagem da trava — e não apenas do tipo de trava.
As verificações devem abranger a forma como o usuário irá operar o produto:
- engajamento e lançamento iniciais;
- sustentação sob força axial e rotacional;
- deslize na extensão especificada;
- Operação com as mãos molhadas ou enluvadas, quando aplicável;
- Repita os ciclos de extensão e retração;
- desgaste, rachaduras ou afrouxamento de componentes plásticos;
- Desempenho após tratamento de superfície e montagem final.
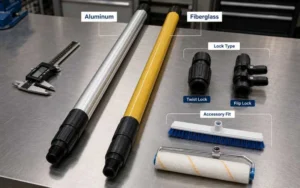
Travas de torção, rotação e botão atendem a diferentes necessidades do usuário e da estrutura. Comparação entre trava giratória e trava de pressão Pode ajudar a selecionar um projeto inicial, mas a fechadura escolhida ainda precisa ser testada no conjunto de tubos real.
5. Controle de resistência à corrosão e acabamento superficial
Postes para piscinas e áreas externas podem ficar expostos à umidade, água clorada, sal, luz solar e produtos químicos de limpeza. O alumínio forma naturalmente uma camada de óxido, mas o produto final ainda precisa de um acabamento selecionado de acordo com o ambiente e as exigências estéticas.
A anodização é comumente utilizada porque cria uma camada de óxido controlada na superfície do alumínio e permite obter opções de cores consistentes. A pintura eletrostática a pó pode ser escolhida para atender a outros requisitos de aparência ou proteção. O tratamento adequado depende da liga, da cor desejada, do manuseio, da exposição e das especificações do comprador.
Os pontos de controle de superfície podem incluir:
- pré-tratamento e condicionamento da superfície;
- Amostra de cor aprovada e comparação entre lotes;
- Cobertura final nas áreas visíveis e processadas;
- arranhões, marcas de manuseio e danos por contato;
- Verificações de película ou revestimento quando especificado;
- Testes de exposição ou corrosão acordados para o mercado-alvo.
Bordas cortadas, áreas perfuradas, materiais mistos e superfícies danificadas merecem atenção especial. Travas, fechos e conectores de plástico também exigem resistência adequada às intempéries e aos raios UV; um tubo resistente à corrosão não impede que uma peça de plástico mal escolhida falhe em ambientes externos. Veja as opções disponíveis. opções de anodização e acabamento de superfície ao definir o produto.
6. Pontos de verificação de controle de qualidade, do tubo ao poste embalado
Um plano de qualidade prático vincula cada etapa da produção à falha que se pretende evitar.
| Fase de produção | Verificações típicas | Risco controlado |
|---|---|---|
| Recibo de material | Grau, lote e condição da superfície | Material incorreto ou inconsistente |
| Extrusão e preparação de tubos | Diâmetro, espessura da parede, retidão, comprimento de corte e ajuste da seção | Oscilação, travamento ou incompatibilidade dimensional |
| Acabamento de superfície | Verificações de aparência, cor, cobertura e acabamento especificado. | Variações de cor, arranhões ou proteção inadequada. |
| Processamento profundo | Posição dos furos, ranhuras, roscas, extremidades e rebarbação. | Erro de montagem ou dano localizado |
| Conjunto de trava e conector | Ajuste, encaixe, fixação e compatibilidade de fixação | Escorregões, ferramentas soltas ou operação difícil |
| Inspeção de poste acabado | Verificações de extensão, retração, alinhamento, funcionamento e carga acordada. | Produtos acabados instáveis ou inconsistentes |
| Embalagem | Quantidade, proteção, etiquetas, caixa de papelão e acessórios | Danos durante o transporte, faltas ou SKUs misturados |
A frequência de inspeção e os níveis de aceitação devem ser definidos de acordo com o produto, o tamanho do pedido e os requisitos do comprador. Quando a rastreabilidade for necessária, os registros de material, processamento, montagem e inspeção devem ser vinculados ao lote de produção. Consulte a Xingyong. processo de garantia de qualidade e rastreabilidade do lote de material para o fluxo de trabalho de suporte.
7. Modos de falha comuns e como a especificação os reduz
| Problema observado | Possíveis causas a investigar | Especificação ou resposta de controle |
|---|---|---|
| O poste se curva excessivamente | A estrutura do tubo, o alcance ou a carga de fixação não são compatíveis. | Confirme a configuração de trabalho, o projeto do tubo e a deflexão admissível. |
| Seções oscilam | A folga, a sobreposição ou a consistência dimensional são inadequadas. | Defina o ajuste da seção e inspecione na extensão máxima. |
| Cadeados de segurança | A geometria da trava, o contato, a montagem ou as dimensões do tubo variam. | Faça um teste de sustentação no poste finalizado. |
| A haste trava durante a extensão | Tubo torto, circularidade deficiente, detritos ou acúmulo excessivo de acabamento. | Verificar retidão, encaixe e operação da seção acabada |
| O conector se solta. | A carga da interface ou do acessório não era compatível. | Aprovar o conector com a amostra da ferramenta real do comprador. |
| Arranhões no acabamento ou variações | A preparação da superfície, o manuseio ou o controle de cor do lote são inconsistentes. | Aprovar um padrão de acabamento e proteger as peças por meio de embalagem. |
| Rachaduras no componente plástico | Material, exposição aos raios UV, geometria ou tensão de montagem são inadequados. | Confirme a resina e teste o componente montado em seu ambiente. |
8. O que os compradores devem incluir na solicitação de cotação e no plano de aceitação
Uma solicitação de cotação (RFQ) bem elaborada fornece ao fabricante informações suficientes para projetar e testar o produto que o comprador espera receber. Inclua:
- aplicação e fixação de ferramentas;
- comprimento de trabalho e comprimento recolhido;
- número preferido de seções;
- diâmetro do tubo, espessura da parede ou desempenho alvo, se já definidos;
- Força de trabalho prevista ou configuração de teste acordada;
- deflexão aceitável ou resultado funcional;
- Tipo de fechadura e conector;
- Acabamento da superfície, cor e ambiente de exposição;
- Logotipo, rótulos e embalagens;
- Quantidade de amostras, quantidade do pedido e mercado-alvo;
- Registros de inspeção ou relatórios de teste são exigidos juntamente com o pedido.
Caso ainda não se conheça um requisito numérico, envie o produto existente, a cabeça da ferramenta ou um exemplo de falha. A especificação poderá então ser desenvolvida em torno do caso de uso real, em vez de uma alegação de resistência universal sem suporte. Lista de verificação para solicitação de cotação de poste de piscina Oferece um ponto de partida conciso.
Perguntas frequentes
Um tubo de alumínio mais grosso é sempre mais durável?
Não. A espessura da parede pode melhorar a rigidez ou a resistência a amassados, mas também altera o peso, o encaixe da seção, a compatibilidade da trava e o custo. Diâmetro, liga metálica, alcance, sobreposição e carga de fixação devem ser analisados em conjunto.
Como deve ser especificado um teste de carga em uma vara telescópica?
Indique a extensão do poste, a posição do suporte, a direção da carga, a ferramenta ou o ponto de aplicação da carga, a duração da carga e os critérios de aceitação. Sem a configuração do teste, não é possível comparar de forma confiável a capacidade de diferentes postes.
A anodização torna uma vara telescópica resistente à corrosão?
Nenhum acabamento torna cada poste montado imune a todos os produtos químicos ou ambientes. A anodização melhora a superfície do alumínio, mas áreas cortadas, arranhões, peças de plástico, materiais mistos, manutenção e exposição direta ainda afetam a vida útil.
Como é verificado o desempenho consistente das fechaduras?
A trava deve ser avaliada no conjunto de tubos finalizado quanto ao engate, desengate, retenção, deslizamento e operação repetida. A força e o número de ciclos adequados são definidos para o produto específico, e não assumidos para todos os projetos.
Uma única amostra aprovada pode definir a qualidade da produção em massa?
A amostra define o produto somente quando suas dimensões críticas, materiais, acabamento, verificações funcionais e embalagem são registrados. A inspeção de produção verifica então os lotes em relação a essa especificação aprovada.
O que um comprador OEM deve enviar antes do desenvolvimento?
Envie a solicitação, os anexos, o alcance necessário, o limite de comprimento quando recolhido, a força de trabalho esperada, o acabamento, a quantidade, a embalagem e o mercado-alvo. Um poste de referência ou uma amostra da ferramenta é útil quando a interface ou a carga forem difíceis de descrever.
Planeje o teste antes da produção.
Defina uma vara telescópica que possa ser inspecionada e repetida.
Compartilhe as informações sobre a ferramenta, o alcance de trabalho, as condições de carga, o sistema de travamento, o acabamento e a embalagem. A Xingyong pode revisar o tubo, a seção transversal e os requisitos de teste antes da amostragem.
Explore a fabricação de postes telescópicos personalizados. · Envie sua solicitação de cotação.
 English
 Español
 Français
 Deutsch
 Português