
Una pértiga telescópica duradera no se consigue con una sola aleación ni con un solo tubo grueso. Sigue siendo útil porque los tramos de aluminio, el solape, los cierres, los conectores y las piezas de plástico se adaptan al alcance y a la carga de trabajo previstos.
Por eso tampoco debe tratarse «no se rompe» como una promesa incondicional del producto. Cualquier pértiga puede doblarse o fallar si se sobrecarga, se usa con un accesorio inadecuado o se daña durante el uso. El objetivo técnico práctico es reducir los riesgos de fallo previsibles y definir una pértiga que pueda ensayarse frente a su aplicación real.
Por qué las pértigas telescópicas se doblan o se rompen
Un fallo suele empezar por un desajuste entre la estructura del producto y la forma en que se usa. La rotura visible puede producirse en el tubo de aluminio, pero la causa de fondo puede ser un alcance excesivo, un solape insuficiente, un cierre que se desliza o un accesorio que genera más palanca de la que la pértiga estaba diseñada para soportar.
Las causas habituales incluyen:
- Fuerza de trabajo excesiva: un cabezal de aspiración, un cepillo mojado o un rastrillo cargado pueden generar mucha más resistencia que una red recogehojas ligera.
- Extensión excesiva: extender todos los tramos aumenta la palanca y la deflexión.
- Estructura de tubo insuficiente: el diámetro, el espesor de pared, la aleación y el temple pueden no ser adecuados para el alcance y el accesorio necesarios.
- Solape corto o irregular: la tensión se concentra cerca de la unión telescópica.
- Holgura excesiva entre tramos: el movimiento en las uniones aumenta la inestabilidad y la carga desigual.
- Deslizamiento del cierre: un tramo que se mueve de forma inesperada puede generar cargas de choque o reducir el solape.
- Abolladuras locales o elementos taladrados: las zonas dañadas o mal procesadas pueden convertirse en concentradores de tensión.
- Impactos y uso indebido: dejarla caer, aplastarla, hacer palanca lateralmente o usarla cerca de obstáculos sin apoyo puede superar el servicio previsto.
Evitar estos problemas empieza por definir la herramienta, el alcance y la resistencia de trabajo antes de elegir un tubo.
1. Elija el tubo de aluminio para la aplicación real
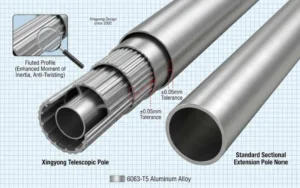
El aluminio de la serie 6063 se utiliza habitualmente en programas de pértigas y tubos extruidos porque ofrece una combinación útil de aptitud para la extrusión, acabado superficial, peso y rendimiento mecánico. ASTM B221, la especificación para tubos y perfiles extruidos de aleaciones de aluminio, puede utilizarse para definir los requisitos de material y de propiedades mecánicas. Sin embargo, cumplir una especificación de material no determina por sí solo si una pértiga terminada es adecuada para una tarea; el alcance, la geometría de los tramos, los cierres, los conectores y el ensayo de carga definido siguen determinando el rendimiento del producto.
El diseño del tubo también incluye:
- diámetro exterior;
- espesor de pared;
- aleación y temple;
- longitud de los tramos y número de tramos;
- cambios de diámetro entre tubos encajados;
- orificios, ranuras, roscas y otros elementos procesados;
- tratamiento superficial y montaje final.
Una pared más gruesa puede mejorar la rigidez o la resistencia a las abolladuras, pero añade peso y cambia el ajuste de los tramos, la adaptación del cierre y el coste. Aumentar el diámetro puede mejorar la rigidez de forma más eficiente en algunos diseños, pero también afecta al tamaño de la empuñadura, a los conectores y a las dimensiones plegadas. La combinación correcta se elige en función del producto previsto, no de una cifra universal de «uso intensivo».
Los compradores OEM deben registrar el material y las dimensiones del tubo acordados en la especificación aprobada. Xingyong revisa estas variables en conjunto al desarrollar una pértiga telescópica de aluminio a medida.
2. Utilice el solape de los tramos para reforzar las uniones
Una pértiga telescópica es más vulnerable donde un tubo transmite la carga al siguiente. Un encaje adecuado reparte la fuerza a través de la unión; un solape insuficiente puede hacer que la pértiga parezca floja y aumentar la tensión local.
El solape necesario depende del diámetro del tubo, la pared, la longitud del tramo, la posición del cierre y la carga prevista. Debe controlarse mediante el diseño del producto y los topes, en lugar de dejarlo por completo al criterio del usuario.
Durante el muestreo, compruebe la pértiga en las posiciones que importan:
- totalmente plegada para el almacenamiento y el envío;
- parcialmente extendida para el alcance de trabajo habitual;
- totalmente extendida con todos los cierres bloqueados;
- cargada con la herramienta prevista acoplada;
- tras extensiones y recogidas repetidas.
Añadir más tramos puede acortar el producto embalado, pero cada unión adicional introduce otro ajuste de tubo y otra conexión de cierre. Por tanto, el gran alcance, el almacenamiento compacto y la rigidez deben equilibrarse en lugar de maximizarse por separado.
3. Adapte el cierre al tubo y a la fuerza de trabajo
Un tubo resistente no puede ofrecer un rendimiento estable si el cierre se desliza. Los cierres de giro, de palanca y de botón pulsador utilizan mecanismos distintos, y cada uno debe adaptarse a las dimensiones del tubo, la superficie y las condiciones de uso.
La revisión del cierre debe incluir:
- enganche y liberación positivos;
- sujeción bajo la fuerza axial prevista;
- resistencia al giro cuando la herramienta genera par;
- manejo con las manos mojadas o con guantes, cuando proceda;
- deslizamiento tras ciclos repetidos;
- desgaste, agrietamiento o aflojamiento de las piezas de plástico;
- montaje uniforme en todos los lotes de producción.
El acabado superficial también puede cambiar la interacción entre el tubo y el cierre. Por eso, la validación final debe hacerse con el tubo de producción acabado, no solo con un prototipo sin acabar. Consulte la guía de cierre de giro frente a cierre de palanca para conocer las principales ventajas e inconvenientes de cada opción.
4. Refuerce el conector y la trayectoria de carga
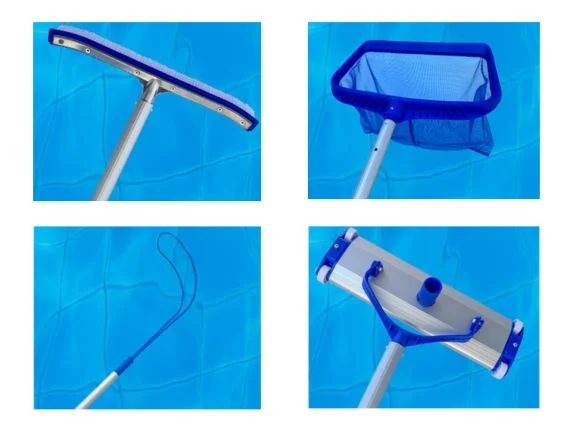
El accesorio determina cómo entra la fuerza en la pértiga. Una red recogehojas soporta sobre todo residuos superficiales ligeros, mientras que un cepillo de piscina genera fuerza lateral y un cabezal de aspiración genera una resistencia continua de empuje y tracción bajo el agua. Las herramientas roscadas, las pinzas, los conos y los conectores a medida también transmiten la carga de forma distinta.
El conector, la fijación y el tubo que los rodea deben revisarse como una única trayectoria de carga. Las comprobaciones pueden incluir:
- ajuste con la muestra real de la herramienta del comprador;
- posición del orificio o de la rosca y estado de los bordes;
- resistencia al aflojamiento o al giro;
- deformación local del tubo alrededor de la conexión;
- holgura durante el embalaje y el envío;
- funcionamiento tras el ensayo de carga acordado.
Un conector reforzado no compensa una pértiga infradimensionada, y una pértiga resistente no protege a un conector débil. Ambos deben aprobarse en la misma muestra montada.
5. Elija piezas de plástico aptas para exterior
Los cierres, las empuñaduras, los tapones y los conectores pueden estar expuestos a la luz solar, la humedad, los productos químicos de piscina y la manipulación repetida. El tipo de resina, la estabilización UV, el diseño de las paredes y la tensión de montaje influyen en que estas piezas conserven su ajuste y su función.
El ABS y otros plásticos técnicos pueden ser adecuados para determinados componentes, pero «material nuevo» o «anti-UV» no constituyen por sí solos una especificación de durabilidad completa. Los compradores deben definir el entorno y confirmar el componente terminado mediante comprobaciones acordadas, que pueden incluir:
- inspección visual de defectos de moldeo;
- ajuste y retención sobre el tubo de aluminio;
- enganche y liberación del cierre;
- impacto o manipulación funcional adecuados a la pieza;
- requisitos de exposición o de envejecimiento a la intemperie para el mercado de destino;
- inspección tras el uso repetido de la pértiga.
Las esquinas vivas, un ajuste a presión excesivo y las fijaciones demasiado apretadas pueden introducir tensiones de montaje aunque la resina sea adecuada. Por tanto, la geometría del componente y el método de montaje siguen formando parte de la revisión de durabilidad.
6. Evalúe la flexión y la deflexión con un ensayo definido
Una afirmación como «soporta 10 kg» no tiene sentido sin el montaje del ensayo. La misma pértiga puede dar resultados muy distintos según la longitud de extensión, la posición del apoyo, la dirección de la carga, el accesorio y el método de medición.
Una evaluación útil registra:
- Configuración de la pértiga: número de tramos, solape, cierre y conector.
- Extensión: la longitud de trabajo real utilizada en el ensayo.
- Apoyo y punto de carga: dónde se sujeta la pértiga y dónde se aplica la fuerza.
- Dirección de la carga: flexión horizontal, tracción axial, giro o uso representativo de empuje y tracción.
- Criterios de aceptación: deflexión admisible, deslizamiento del cierre, deformación permanente y daños en los componentes.
- Funcionamiento tras el ensayo: extensión, recogida, bloqueo y ajuste del accesorio tras la descarga.
Los valores admisibles deben acordarse para cada modelo. La guía de capacidad de carga de pértigas telescópicas explica las variables técnicas; la guía de durabilidad y ensayos de calidad de pértigas telescópicas abarca el plan general de control de la producción.
7. Controle los detalles de fabricación que crean puntos débiles
Incluso un diseño sólido puede volverse irregular si varían las dimensiones del tubo, los orificios, los bordes o el montaje. Los controles de producción deben centrarse en los elementos que transmiten carga o afectan al movimiento.
| Ámbito | Qué comprobar | Riesgo de fallo que se reduce |
|---|---|---|
| El tubo de aluminio | Material, diámetro, pared, rectitud y redondez | Flexión excesiva, mal ajuste o debilidad local |
| Tramos telescópicos | Holgura, solape, topes y movimiento | Bamboleo, atascos o inestabilidad en las uniones |
| Procesado secundario | Posición de orificios, ranuras, roscas, extremos cortados y desbarbado | Concentración de tensiones, agrietamiento o daños de montaje |
| Cierres | Ajuste, sujeción, deslizamiento y uso repetido | Movimiento inesperado de los tramos |
| Conectores | Ajuste de la herramienta, retención y estado local del tubo | Accesorios flojos o rotos |
| Piezas de plástico | Material, moldeo, ajuste y tensión de montaje | Agrietamiento, aflojamiento o mal funcionamiento |
| Pértiga terminada | Alineación, extensión, funcionamiento y ensayo de carga acordado | Variación del rendimiento entre lotes |
Cuando la repetibilidad importa, la muestra aprobada debe ir respaldada por una especificación escrita y unos criterios de inspección. Una muestra visual por sí sola no puede definir las dimensiones interiores del tubo, la configuración de carga ni el deslizamiento admisible del cierre.
8. Distinga entre deflexión y fallo
Todas las pértigas largas se flexionan bajo carga. La deflexión no significa automáticamente que el producto haya fallado, y una pértiga que parece rígida no es automáticamente segura para cualquier tarea. La cantidad aceptable depende del control por parte del usuario, la función del accesorio y de si la pértiga vuelve a su estado original tras la descarga.
| Observación | Qué puede indicar | Qué comprobar a continuación |
|---|---|---|
| Curvatura temporal bajo carga | Deflexión elástica normal o rigidez insuficiente para la aplicación | Medir la deflexión y confirmar los criterios de control por el usuario |
| Curvatura permanente tras la descarga | La carga superó la estructura o se formó un punto débil local | Diseño del tubo, abolladuras, orificios, solape y condición de carga |
| Pérdida repentina de alcance | Deslizamiento del cierre o enganche incompleto | Montaje del cierre, dimensiones del tubo y ensayo de sujeción |
| Grieta cerca de un orificio o conector | Concentración de tensiones, daños de procesado o trayectoria de carga inadecuada | Geometría del orificio, desbarbado, fijación y diseño del conector |
| Pieza de plástico floja o rota | Impacto, resina, geometría, exposición UV o tensión de montaje | Especificación del componente y ensayo de la pieza terminada |
Esta distinción ayuda a los compradores a fijar criterios de aceptación realistas en lugar de pedir una pértiga que no muestre ningún movimiento a pleno alcance.
9. Cómo pueden los compradores especificar una pértiga telescópica más duradera
Incluya la siguiente información en la RFQ:
- aplicación y accesorio de herramienta real;
- longitud de trabajo y longitud plegada;
- número de tramos preferido;
- fuerza de empuje, tracción, flexión o giro prevista;
- dimensiones actuales del tubo, si se sustituye un producto existente;
- cierre y conector preferidos;
- peso aceptable y requisito de manejo;
- exposición junto a la piscina, marina, exterior o química;
- acabado, color, marca y embalaje;
- muestra, prueba de carga o de ciclos requerida;
- cantidad del pedido y mercado objetivo.
Si una pértiga actual ha fallado, envíe la muestra completa y explique el accesorio, la extensión y la fuerza que se estaban usando cuando se produjo el problema. La ubicación y la forma del daño ayudan a distinguir entre sobrecarga, impacto, deslizamiento del cierre, debilidad local por procesamiento y un diseño de sección inadecuado.
Preguntas frecuentes
¿Garantiza el aluminio 6063-T5 que una pértiga telescópica no se rompa?
No. La aleación y el temple son solo una parte de la especificación. El diámetro, el espesor de pared, el solapamiento de los tramos, el alcance, el cierre, el conector, el procesamiento y la carga de trabajo determinan el comportamiento de la pértiga terminada.
¿Es siempre la pared más gruesa la mejor opción?
No. Una pared más gruesa puede aportar rigidez y resistencia a las abolladuras, pero también aumenta el peso y el coste y puede afectar al ajuste entre tramos. La estructura debe cumplir con la aplicación sin que la pértiga pese innecesariamente.
¿Por qué una pértiga telescópica para piscina se dobla más cuando está totalmente extendida?
Una mayor extensión aumenta la palanca y deja expuestas más uniones. Por eso la pértiga puede mostrar más deflexión a pleno alcance incluso con la misma carga del accesorio.
¿Qué herramienta de limpieza de piscinas genera la mayor carga?
Depende del uso, pero los cabezales de aspiración, los rastrillos recogehojas cargados y los cepillos pueden generar una resistencia continua o lateral mayor que una red recogehojas ligera. La especificación debe confirmarse con la herramienta real.
¿Se puede enderezar y reutilizar una pértiga de aluminio dañada?
Un tramo estructural doblado de forma permanente, abollado o agrietado puede haber perdido capacidad y no debe considerarse seguro tras enderezarlo. Sustituya el tramo o la pértiga dañados según las indicaciones del proveedor.
¿Qué evidencias debe solicitar un comprador OEM?
Solicite una especificación aprobada, una muestra representativa de la producción, una prueba de carga o funcional definida, criterios de inspección y registros de lote adecuados al pedido.
Diseñe en función de la carga real
Desarrolle una pértiga telescópica con una durabilidad medible
Comparta la herramienta, el alcance, la fuerza de trabajo, la muestra que falló o la especificación objetivo. Xingyong puede revisar el tubo, el solapamiento, el cierre y el conector antes del muestreo.
Descubra la fabricación de pértigas telescópicas a medida · Envíe su RFQ de durabilidad

 English
 Español
 Français
 Deutsch
 Português