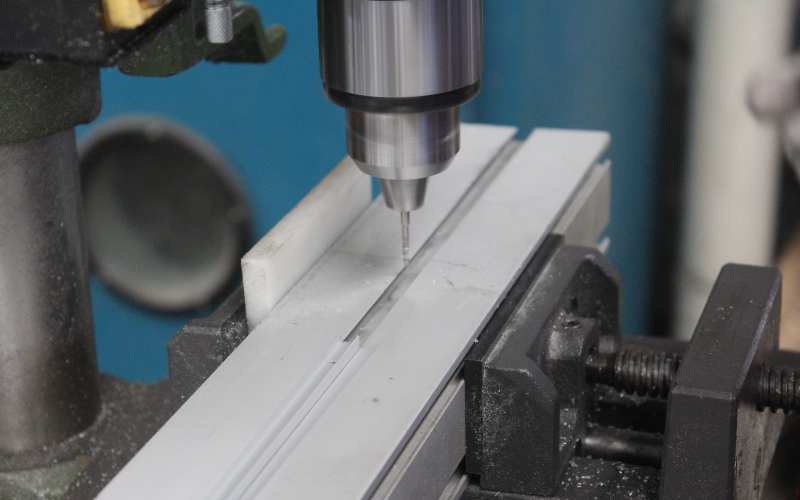
Corte CNC
Serras com avanço servocontrolado cortam os tubos anodizados ao comprimento de cada secção telescópica dentro de ±0,2 mm, com rebarbagem em linha no mesmo ciclo para proteger o ajuste de deslize do tubo interior.
Processo de Fabrico
A Xingyong executa todas as etapas da vara telescópica de piscina produção sob um único telhado em Jiangsu — desde o DFM e a extrusão de alumínio 6063 até à anodização, ao pós-processamento CNC, ao fecho em plástico, à montagem e à embalagem pronta para retalho. Desde 2010, esta linha de fabrico numa só fábrica já enviou para retalhistas em mais de 50 países, incluindo grandes superfícies norte-americanas de topo.
Visão Geral do Produto
A qualidade de uma vara telescópica constrói-se ao longo de toda a sequência de fabrico: dimensões do tubo, acabamento de superfície, pós-processamento, componentes de fecho, montagem e embalagem têm de funcionar em conjunto. Esta página mostra como a Xingyong leva um programa de varas da análise de engenharia até à expedição do produto acabado.
O encaminhamento exato muda com a especificação, mas todos os projetos seguem o mesmo princípio: verificar cedo o material e as dimensões, controlar o ajuste em cada processo e inspecionar o produto final face à amostra aprovada e ao plano de acondicionamento.
Etapa 01
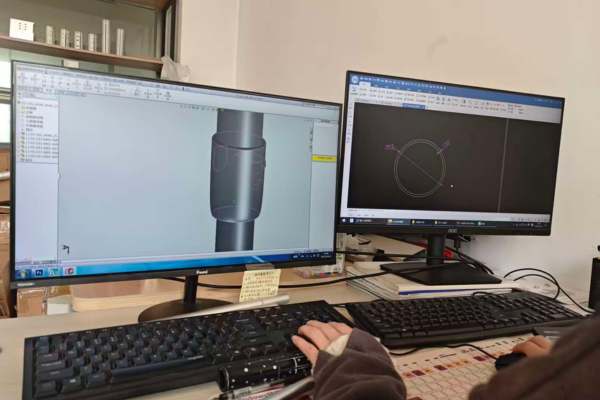
A equipa de engenharia da Xingyong aceita CAD, STEP, IGES, PDF, esboços à mão ou amostras físicas e converte-os num desenho de vara telescópica fabricável. Avaliamos o diâmetro exterior e o diâmetro interior do tubo, a espessura de parede, a geometria do fecho e o ajuste de deslize entre as várias secções, para que a vara acabada deslize suavemente e bloqueie sem folga — o problema de tolerância mais difícil em qualquer vara de piscina.
Às marcas de piscina que chegam apenas com um conceito, propomos uma estrutura a partir do que descrevem: fecho de came oculto, posicionamento interno, batente de fim de curso, magnético ou roscado. O resultado da Etapa 01 é um desenho 2D validado em DFM, mais um ficheiro 3D STEP pronto para ferramenta.
Consulte os formatos de entrada e a política de propriedade intelectual em serviços OEM & à medida, ou avance para capacidades para ver o menu completo de estruturas.
Etapa 02
Cada lote de tarugo é verificado num Espetrómetro de emissão ótica Oxford quanto à composição química antes de entrar na fila da prensa. Temos em stock alumínio 6063 para a maior parte da extrusão de tubo de vara telescópica e 6061 para punhos e uniões estruturais de maior carga.
O tarugo que não passa na inspeção de composição, superfície ou dureza é rejeitado logo na receção e nunca chega à prensa. Este é o ponto mais barato de todo o processo para travar um problema de tolerância — e a base sobre a qual assentam as seis etapas seguintes.
Os certificados de material segundo a EN 10204 3.1 estão disponíveis mediante pedido. O âmbito completo da rastreabilidade está em garantia de qualidade página.
Etapa 03
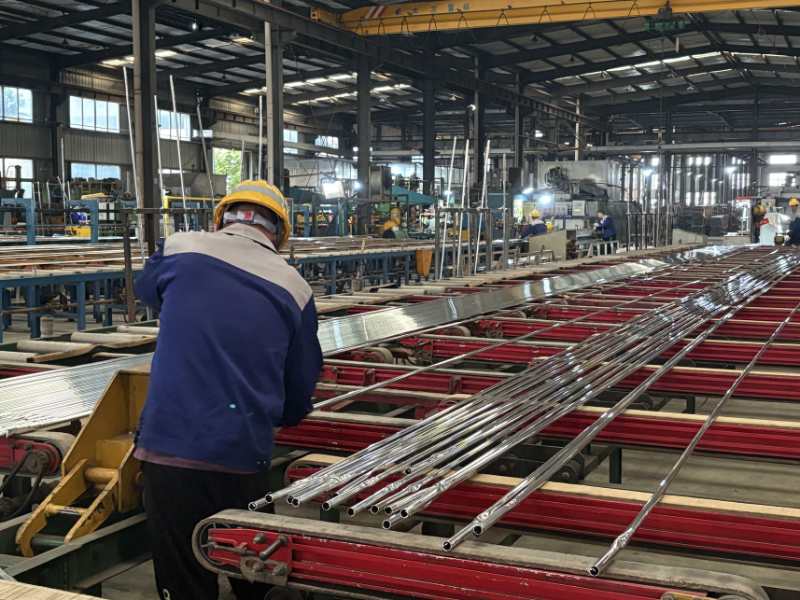
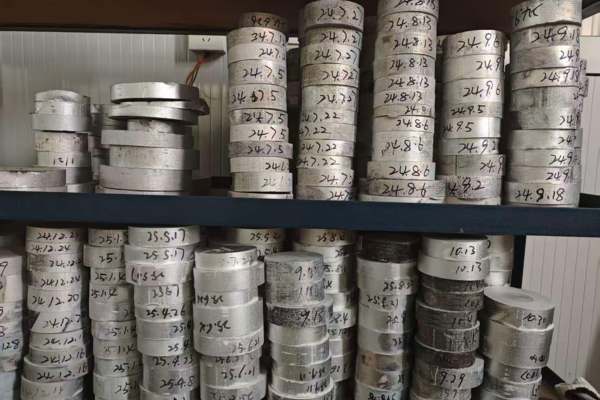
A oficina de extrusão da Xingyong opera 14 prensas diretas e inversas, de 350T a 2000T, com uma capacidade mensal de 3.000 toneladas de alumínio extrudido. Os perfis são produzidos segundo a ASTM B221: secções transversais redondas, ovais e à medida para varas telescópicas.
É aqui que se decide o ajuste de uma vara telescópica de várias secções. Mantemos o diâmetro exterior, o diâmetro interior, a espessura de parede, a circularidade e a retilinidade dentro de bandas de tolerância apertadas em grandes comprimentos, e repetimos a mesma especificação lote após lote. É essa consistência dimensional que permite a uma vara de piscina de 3, 4 ou 5 secções deslizar suavemente sem chocalhar — e que evita que as equipas de qualidade dos retalhistas de piscina rejeitem contentores à chegada.
A lista de prensas, a lógica de escolha da tonelagem e a capacidade em perfis estão detalhadas em capacidades página.
Etapa 04
Os tubos extrudidos seguem para duas grandes linhas automáticas de anodização com os acabamentos que as marcas de piscina mais pedem: preto, mate, acetinado, azul, dourado, champanhe e prateado. Três máquinas de jato de areia para barras longas e duas para barras curtas alimentam as linhas na preparação de superfície.
A anodização numa vara de piscina é mais do que cor. A espessura de camada determina a resistência a longo prazo ao cloro, à água salgada e aos UV junto à piscina; o jato de areia antes da anodização determina o coeficiente de atrito entre secções telescópicas, para que os fechos agarrem em vez de escorregarem. A espessura de camada é verificada com um medidor de espessura de revestimento e a correspondência de cor é controlada numa cabine de luz calibrada em cada lote.
Uma estação de tratamento de águas residuais no local trata todo o efluente da anodização — ver certificação ISO 14001 quanto ao âmbito da gestão ambiental.

Etapa 05
Os tubos anodizados passam por seis operações internas de pós-processamento. Cada posto tem o seu próprio controlo de qualidade antes de o tubo avançar.
Serras com avanço servocontrolado cortam os tubos anodizados ao comprimento de cada secção telescópica dentro de ±0,2 mm, com rebarbagem em linha no mesmo ciclo para proteger o ajuste de deslize do tubo interior.
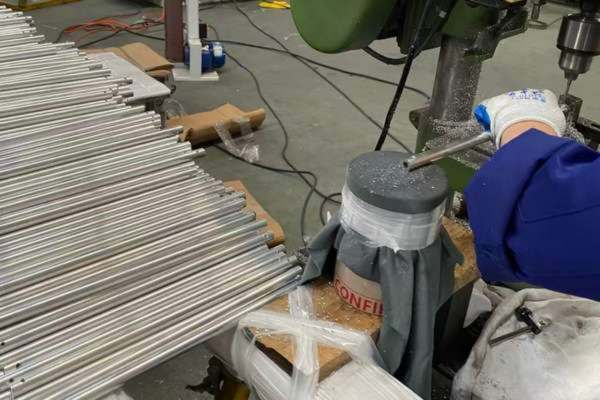
Brocas e punções multifuso abrem os furos dos botões de fecho, os furos de rebite e os furos passantes na mesma fixação, para manter o alinhamento angular abaixo de 0,5°.
Os rasgos laterais para os cames de fecho e as roscas para as tampas de extremidade são maquinados em linha — os machos são verificados após cada lote para manter o engate da rosca dentro da especificação.
Estranguladores rotativos reduzem as extremidades do tubo para que a secção telescópica seguinte as possa receber. A redistribuição da espessura de parede é controlada para evitar enrugamento na transição.
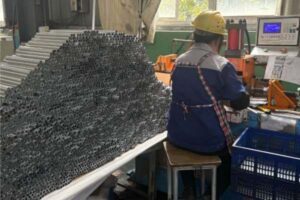
As extremidades de tubo de encaixe são alargadas para receberem as secções estranguladas — o diâmetro interior do alargamento é mantido na mesma banda de tolerância do diâmetro exterior que recebe, para que a junta deslize sem prender.
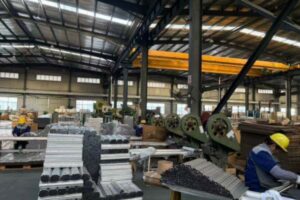
A chanfragem e o rebordamento protegem o bordo do tubo do lascamento da anodização durante a utilização junto à piscina e evitam que as tampas de extremidade risquem ao ser inseridas.
Lista completa de máquinas e intervalos de tolerância em capacidades página.
Etapa 06
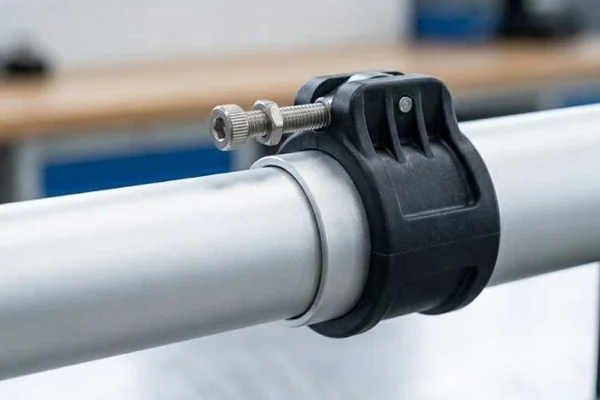
É isto que distingue a Xingyong das oficinas de varas que só fazem extrusão. Injetamos e montamos os cames de fecho em plástico, os batentes internos, os tampões de extremidade, as uniões, os amortecedores em borracha e os punhos sobremoldados no mesmo local, em Jiangsu, onde se fazem os tubos. Sem coordenar um fornecedor de plásticos à parte, sem risco de transporte à entrada, sem falha de CQ entre duas fábricas.
Cada secção de tubo é emparelhada com o fecho e o batente que lhe correspondem antes da montagem. A força de deslize é verificada face à curva de especificação, para que todas as varas de piscina acabadas estendam e fechem com o mesmo tato — um pormenor que as equipas de qualidade dos retalhistas de piscina notam de imediato quando auditam os contentores à chegada.
As estruturas de fecho à medida (came oculto, posicionamento interno, batente de fim de curso, magnético, roscado) passam todas por este mesmo processo sob um só teto. Consulte serviços OEM para ver o menu completo de estruturas e a política de ferramentas.
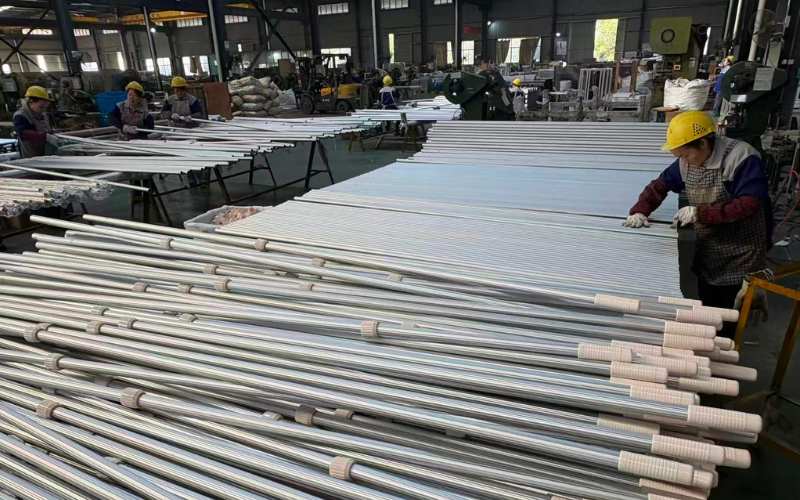
Etapa 07
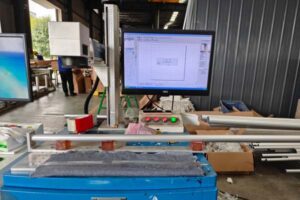
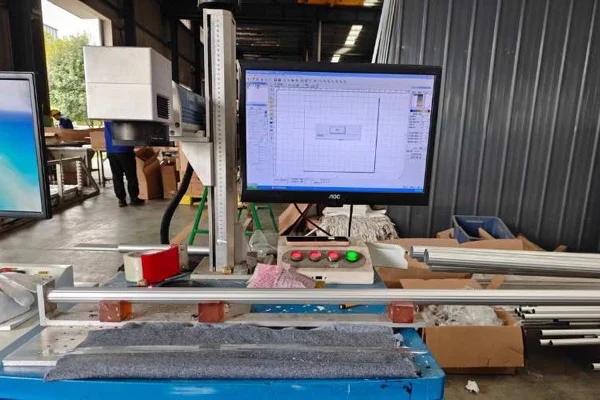
Os lasers de fibra gravam o logótipo da sua marca, o SKU, o país de origem, o código de lote ou o código de barras diretamente na superfície anodizada — de forma permanente, sem etiquetas vulneráveis ao cloro que se descolem junto à piscina.
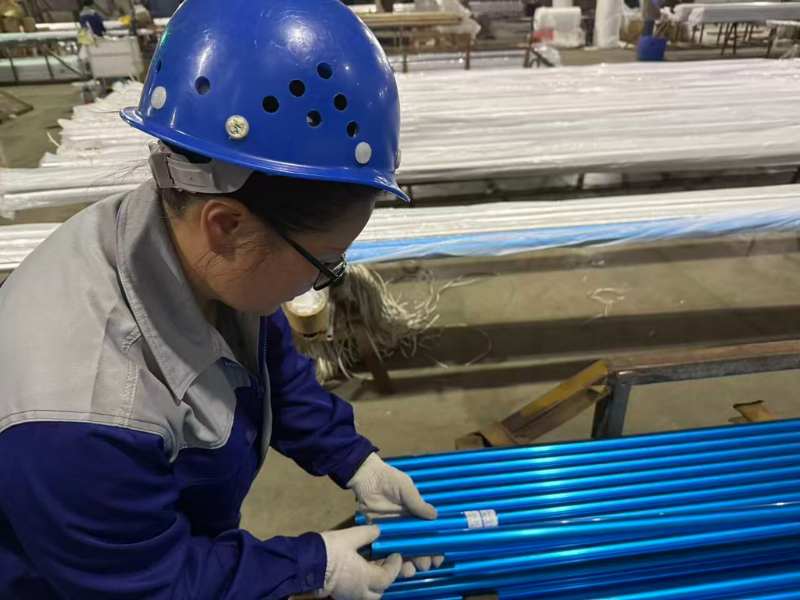
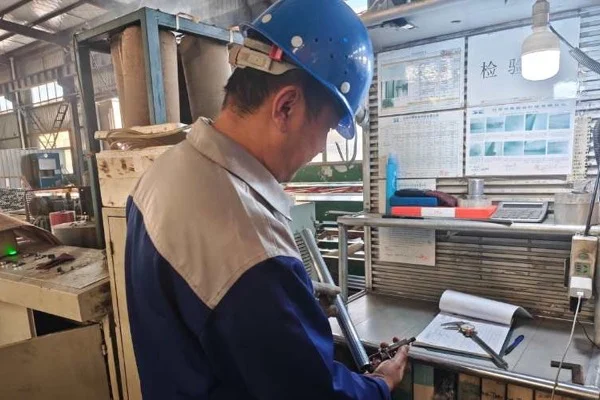
A amostragem na montagem final abrange a força de deslize, o engate do fecho, a verificação dimensional, a correspondência de cor do acabamento e o ensaio de tração — protocolos alinhados com ASTM B117 métodos de névoa salina e de tração ASTM, com resultados arquivados por lote.
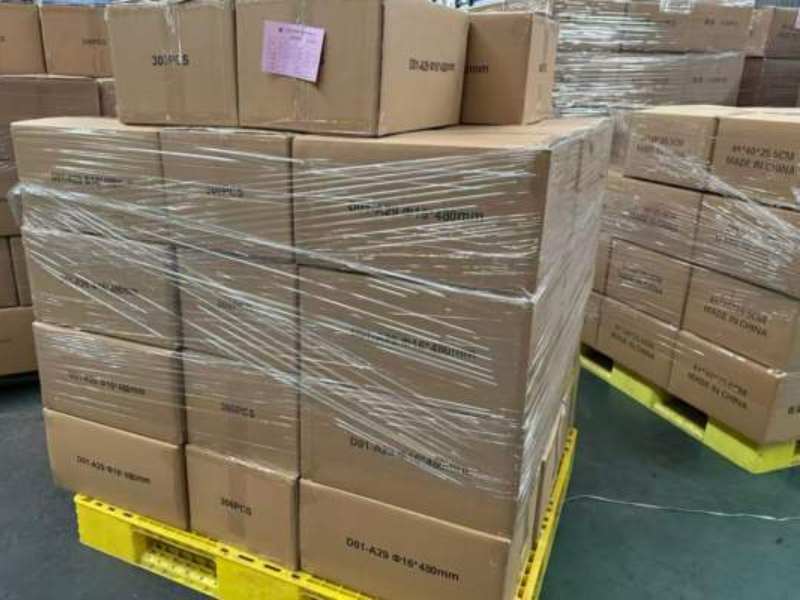
Caixas a cores à medida, retratilização, cartões de topo, etiquetas suspensas e caixas master dimensionadas para o enchimento do contentor 40HQ — concebidas para passar à primeira na receção das grandes superfícies (estilo Walmart, Home Depot, Ross).
Os métodos de ensaio de névoa salina, tração, dureza e espessura de camada estão detalhados na página garantia de qualidade . Os SKU de varas de piscina prontos a expedir estão em varas telescópicas de piscina de alta qualidade.
As encomendas repetidas de varas telescópicas de piscina padrão seguem normalmente 30–40 dias após a ordem de compra. As primeiras encomendas que exigem ferramenta nova acrescentam 15–25 dias para o desenvolvimento do molde e um lote de ensaio antes da produção em série. Existem vagas expresso e expedições parciais — confirme o prazo exato com o seu contacto comercial, já que a fila da prensa e o agrupamento por cor na anodização afetam o calendário.
As varas telescópicas de piscina são a nossa principal linha de produtos — varas de limpeza de piscina, varas para rede, varas para escova, varas para aspirador e tubos de enrolador de cobertura de piscina. O mesmo processo de 7 etapas produz também varas telescópicas para limpeza de vidros, rolos de pintura e uso industrial geral, mas a gama de cores de anodização, a tolerância de ajuste de deslize e as especificações de corrosão estão em primeiro lugar afinadas para ambientes de cloro e água salgada junto à piscina.
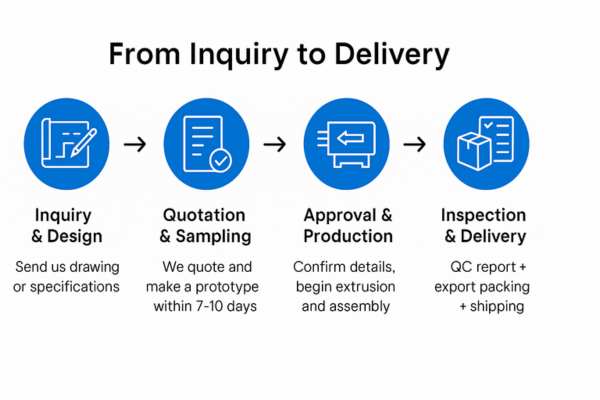
Sim. Aceitamos STEP, IGES, DWG, desenhos em PDF, esboços à mão e amostras físicas. A equipa de DFM da Etapa 01 analisa e devolve um relatório de fabricabilidade — normalmente em 3–5 dias úteis — assinalando tudo o que possa prejudicar o ajuste de deslize, o custo da ferramenta ou o rendimento da montagem, ainda antes de orçamentarmos. Consulte serviços OEM para ver a lista completa de formatos de entrada e a política de propriedade intelectual.
O alumínio 6063 é a liga de eleição na maioria dos tubos de vara telescópica — extrude-se de forma limpa em perfis redondos e ovais de parede fina e anodiza com cor consistente. O 6061 é usado onde a peça suporta cargas mais elevadas, como nos corpos de punho e nas uniões estruturais. Ambos chegam com certificado de material e são 100 % verificados por espetrómetro na inspeção de receção, segundo a ASTM B221, antes de entrarem na fila da prensa.
Internamente. Cames de fecho em plástico, batentes internos, tampões de extremidade, uniões, amortecedores em borracha e punhos sobremoldados são todos injetados e montados no mesmo local, em Jiangsu, onde se fazem os tubos de alumínio. Isto elimina a falha de CQ entre fornecedores, que é a origem mais frequente das reclamações de «a vara chocalha» e «o fecho não agarra» quando se compra a oficinas que só fazem extrusão.
Sim. A marcação com laser de fibra grava logótipos de marca, SKU, país de origem, códigos de lote e códigos de barras de forma permanente na superfície anodizada — sem etiquetas vulneráveis ao cloro. As opções de embalagem abrangem caixas a cores à medida, retratilização, cartões de topo, etiquetas suspensas e caixas master dimensionadas para maximizar o enchimento do contentor 40HQ. Muitas das nossas caixas estão concebidas para passar à primeira na receção das grandes superfícies (estilo Walmart, Home Depot, Ross).
Porquê nós
A Xingyong coordena a extrusão, o acabamento, o processamento de tubo, os componentes de fecho, a montagem, a inspeção de qualidade e a embalagem como um único fluxo de produção. Isto ajuda a proteger a interação entre a folga entre secções, o desempenho do fecho e o aspeto da vara acabada.
Produtos relacionados

Apoio técnico
Use estes guias para definir a carga de trabalho, a escolha do fecho e o comportamento de várias secções antes de confirmar a rota de fabrico e a amostra.
Envie especificações, uma amostra ou um ficheiro CAD — resposta DFM em 3–5 dias, orçamento em 24 horas.
 English English
 Español
 Français
 Deutsch
 Português