Hersteller für die Zerspanung von Aluminium-Strangpressprofilen
Xingyong presst das Profil und bearbeitet es im selben Werk — Bohrungen, Nuten und Ablängmaße werden also gegen das Profil gehalten, das wir gerade gepresst haben, nicht gegen die Toleranzkette eines anderen.
- Ein Lieferant, eine Toleranzkette — pressen, auslagern, sägen, zerspanen, eloxieren und verpacken ohne ein zweites Werk dazwischen.
- Vorrichtungen, die auf das Profil gebaut sind — ein dünnwandiges Strangpressprofil spannt sich völlig anders als ein Bolzen, und genau daran verlieren die meisten Zerspanungsprogramme das Teil.
- OEM-Konditionen, die halten — Zeichnungen unter Geheimhaltungsvereinbarung, kostenlose Muster in 7–15 Tagen, Angebote innerhalb von 24 Stunden.
Warum das Zerspanen eines Strangpressprofils kein Zerspanen eines Bolzens ist
Die Zerspanung von Aluminium-Strangpressprofilen ist die Nacharbeit, die aus einem gepressten Profil ein fertiges Teil macht — ablängen, bohren, nuten, Gewinde schneiden, fräsen, entgraten.
Die Falle ist, das als gewöhnliche CNC-Arbeit zu behandeln. Ein Strangpressprofil kommt mit Presstoleranz an, mit einem Zustand, der sich noch setzt, und mit Wänden, die unter Spanndruck nachgeben. Spannen Sie es wie einen Vollblock, und die Bohrung wandert, die Nut läuft weg, und das Teil misst sich in der Vorrichtung gut, auf der Werkbank aber nicht. Die Vorrichtung, nicht das Werkzeug, ist der versteckte Kostentreiber.
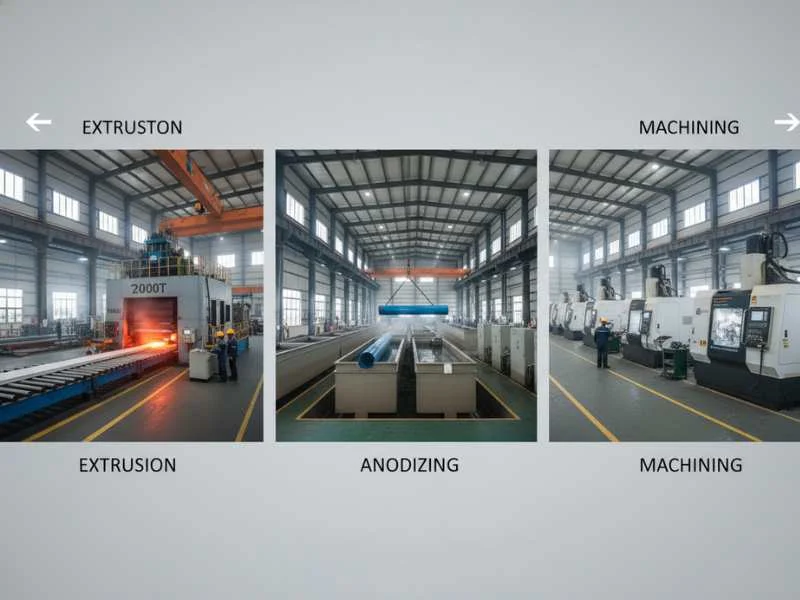
Xingyong betreibt beide Hälften auf einer Fläche: eine 2.000-t-Presse, Auslagerung, Sägen, CNC, Eloxal und Montage. Wenn dasselbe Werk Profil und Vorrichtung verantwortet, hat die Toleranzkette einen Verantwortlichen — und es gibt kein zweites Werk, dem man die Schuld geben kann, wenn eine Bohrung 0,3 mm daneben liegt.
Einkäufer stoßen unter mehreren Namen auf diese Arbeit — Strangpressprofil-Zerspanung, CNC-Bearbeitung von Strangpressprofilen, Bearbeitung von Aluminiumprofilen oder einfach Aluminium-Profilfertigung. Eine Fähigkeit, vier Bezeichnungen. Das Aluminiumindustrie liefert die Legierung; worum es auf dieser Seite geht, ist das, was nach der Presse passiert.
Sie brauchen das Profil selbst konstruiert und gepresst? Dieses Programm liegt bei kundenspezifisches Aluminium-Strangpressprofil. Diese Seite ist die Zerspanungsseite.
OEM-Optionen für die Zerspanung von Strangpressprofilen — Zeile für Zeile
Senden Sie Profilzeichnung und Zeichnung der bearbeiteten Merkmale zusammen — sie getrennt anzufragen ist der Weg, auf dem die Vorrichtungskosten zu spät auffallen.
| Spezifikation | OEM-Optionen | Vor der Bemusterung klären |
|---|---|---|
| Eingangsprofil | Unser Strangpressprofil oder Ihr beigestelltes Profil | Wer das Werkzeug und die Profiltoleranz verantwortet |
| Legierung & Zustand | 6061, 6063, 6005 in T5 oder T6 | Zustand zum Zeitpunkt der Bearbeitung, nicht bei Lieferung |
| Ablängen | Säge- und CNC-Schnitt, gerade oder auf Gehrung | Längentoleranz und Gratvorgabe |
| Bohrarbeiten | Bohren, Stanzen, Gewindeschneiden, Senkungen | Bezugsfläche und Toleranz der Lochposition |
| Fräsen | Nuten, Taschen, Endenumformung, Einziehen und Bördeln | Wandstärke am Schnitt |
| Vorrichtungsbau | Eigene Vorrichtungen, auf das Profil gebaut | Jahresmenge — sie entscheidet über die Amortisation der Vorrichtung |
| Oberfläche | Entgraten, Eloxieren oder Pulverbeschichten nach der Bearbeitung | Ob Schnittflächen beschichtet sein müssen |
| Prüfung | Erstmuster plus fertigungsbegleitende Prüfungen, Chargen 3 Jahre rückverfolgbar | Welche Maße funktionskritisch sind |
| MOQ und Lieferzeit | Je Konfiguration; Bemusterung 7–15 Tage | Mengen und Zieltermine |
Drei Wege, auf denen Einkäufer zerspante Strangpressteile bestellen
Dieselbe Presse, drei verschiedene Leistungsumfänge — im Kern geht es darum, wer das Profil verantwortet und wer die Vorrichtung.
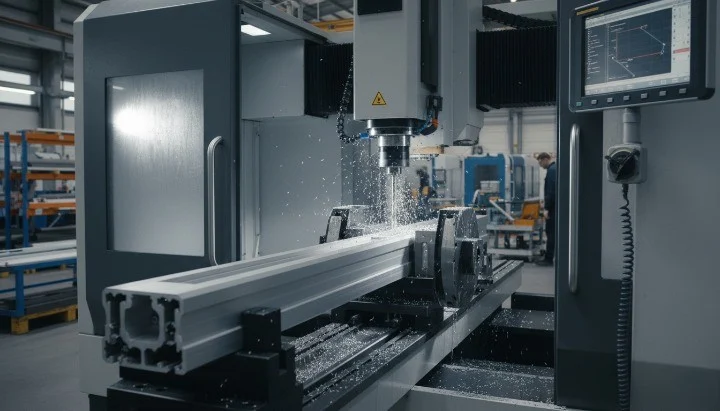
CNC-Bearbeitung von Strangpressprofilen
Profil und Zerspanung aus einem Werk: Wir pressen es und bohren, nuten und schneiden dann Gewinde gegen die Toleranz, die wir gerade erzeugt haben.
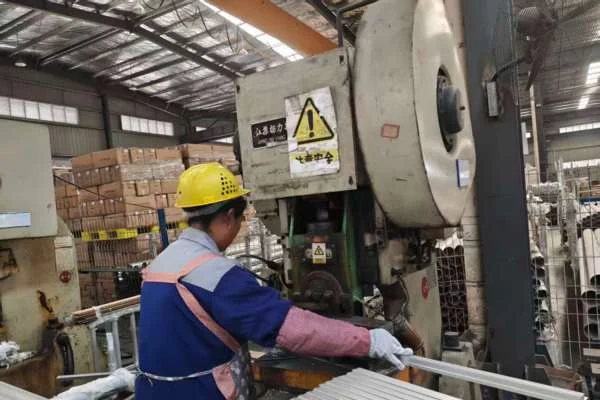
Aluminium-Strangpressprofil nach Maß abgelängt
Ablängen in Serie — gerade oder auf Gehrung, Gratvorgabe vorab vereinbart, so verpackt, dass die Enden den Container überstehen.
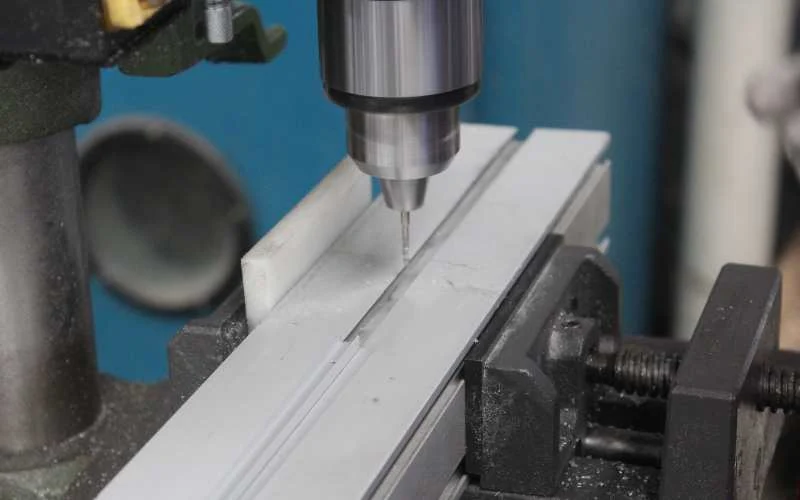
Fertigung aus Aluminium-Strangpressprofilen
Komplette Fertigung auf beigestelltem oder unserem eigenen Profil: Zerspanen, Umformen, Finish und Vormontage, geliefert als fertiges Teil.
Die Bearbeitungsspezifikationen spiegeln die bei Jiangsu Xingyong (ISO 9001, seit 2010) durchgeführten Arbeiten wider; kritische Maße wurden vor der Bemusterung anhand der Zeichnung vereinbart.
Ein Werk vs. Strangpresser plus Lohnfertiger vs. eigene Maschine
Drei Wege, wie diese Arbeit beschafft wird — und was jeder davon Sie tatsächlich kostet:
| Punkt | Strangpressen + Zerspanen in einem Werk | Strangpresser plus separater Lohnfertiger | Kauf der Bearbeitungsmaschine |
|---|---|---|---|
| Toleranzkette | Ein Verantwortlicher, Profil und Merkmal gemeinsam angeboten | Zwei Toleranzketten, die an Ihrem Teil aufeinandertreffen | Vollständig Ihre |
| Wenn eine Bohrung danebenliegt | Ein Werk behebt es | Jede Seite gibt der Toleranz der anderen die Schuld | Ihr Problem |
| Vorrichtungskosten | Über dasselbe Programm amortisiert | Vom Lohnfertiger erneut berechnet | Investition, nicht Stückpreis |
| Fracht und Handling | Keine zwischen den Schritten | Das Profil wird zweimal versandt und kommt angestoßen an | Nur der Wareneingang |
| Für wen das passt | OEM-Einkäufer, die ein fertiges Teil wollen | Einkäufer mit einem bestehenden Strangpresser, den sie nicht wechseln können | Serienhersteller mit eigener Linie |
Warum OEM-Einkäufer bei der Zerspanung von Strangpressprofilen auf Xingyong setzen
Ein Zerspanungsangebot ist leicht zu gewinnen und leicht, damit Geld zu verlieren. Vier Gründe, warum Einkäufer das Programm nach dem Erstmuster hier lassen.
Wenn Sie als Importeur oder Handelsunternehmen bestellen, siehe wie Xingyong mit Importeuren und Handelsunternehmen zusammenarbeitet.
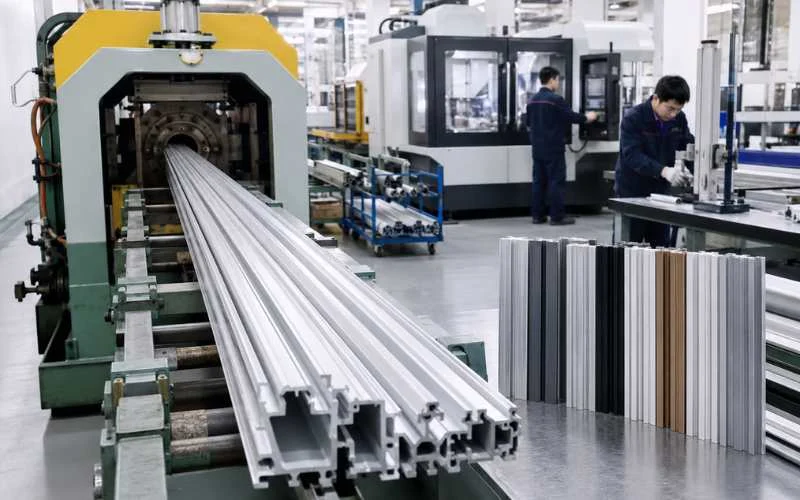
Presse und Maschine stehen im selben Gebäude
Strangpressen, Auslagern, Sägen, CNC, Eloxal und Montage auf einer Fläche. Niemand reicht ein Toleranzproblem über den Zaun, und das Profil wird nie zweimal versandt, um fertig zu werden.
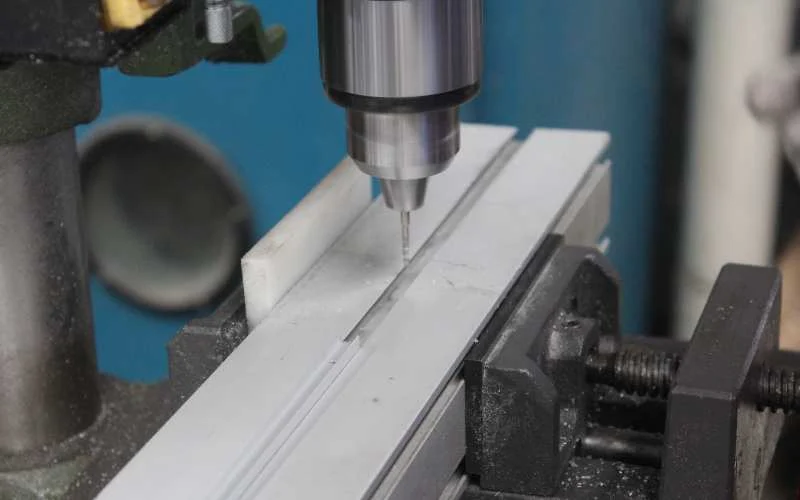
Vorrichtungen, gebaut auf das Profil, nicht auf den Block
Dünnwandige Profile geben unter Spanndruck nach — genau dort wandern Bohrungen und laufen Nuten weg. Vorrichtungen werden hier auf die Profilgeometrie gefertigt, und Erstmuster werden außerhalb der Vorrichtung gemessen, nicht in ihr.
Eine 2.000-t-Presse hinter der Bearbeitungszelle
Die meisten Zerspanungslieferanten kaufen ihre Profile zu. Wenn die Presse uns gehört, liegen Profiltoleranz, Zustand und Liefertermin in einem Plan statt in dreien.
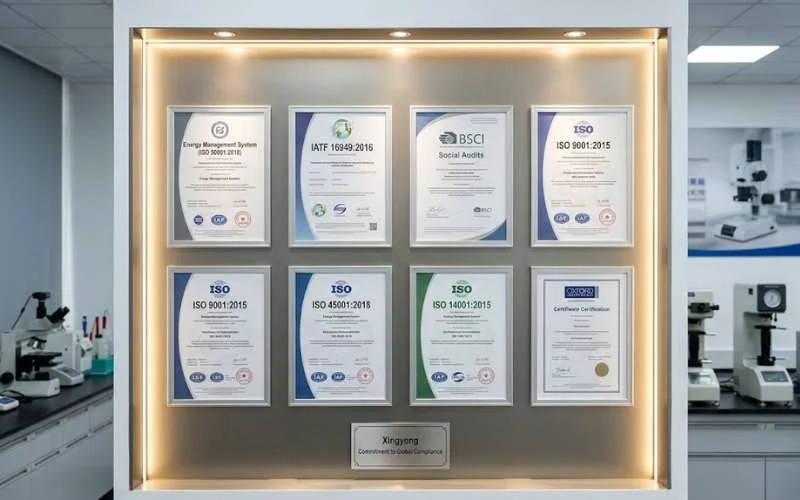
ISO – Senden Sie einen Ausdruck, erhalten Sie einen Erstartikel
ISO 9001-zertifiziert, Chargenrückverfolgbarkeit drei Jahre. Senden Sie uns Ihre Zeichnung, und wir fertigen innerhalb von 25–35 Tagen kostenlos ein erstes Musterstück entsprechend an.
Pressenkapazität und Zertifizierungen geprüft bei Jiangsu Xingyong Aluminum Technology Co., Ltd (Huai'an, seit 2010); Zerspanungschargen 3 Jahre rückverfolgbar.
Zerspanungsprogramme, die hier bereits laufen
Zerspanungseinkäufer qualifizieren ein Werk anhand der Teile, die es bereits liefert. Drei aus dieser Fertigung: ein Programm mit Spritzguss und Zerspanung für Druckknopfverriegelungen bei dem die Position des Knopflochs die ganze Baugruppe entschied; eine israelische Ausführung mit vier Segmenten deren Schachtelungstoleranz reine Zerspanungsdisziplin ist; und ein Nachlieferlauf für einen US-Distributor der zeigt, wie eine zerspante SKU nach dem Launch aussieht.
Häufige Fragen
Sechs Antworten für die Menschen, denen das Teil gehört — Konstrukteure, Einkaufsleiter und Importeure. Sie lassen einen Prototyp fertigen? Eine lokale Werkstatt ist schneller; dieser Schreibtisch ist für Serienprogramme.
Können Sie Profile bearbeiten, die wir bereits woanders haben pressen lassen?
Ja — beigestellte Profile werden angenommen, aber die Eingangstoleranz wird zum begrenzenden Faktor, und das sagen wir vor dem Angebot. Senden Sie die Profilzeichnung mit der tatsächlich gemessenen Toleranz, nicht mit der Nennangabe, damit die Vorrichtung gegen die Realität ausgelegt wird.
Warum wird die Vorrichtung separat angeboten?
Weil sie bei dünnwandigen Teilen der eigentliche Kostentreiber ist. Ein Profil, das sich unter Spanndruck verformt, verschiebt Bohrungen und lässt Nuten wandern, deshalb werden Vorrichtungen auf die Profilgeometrie gefertigt statt angepasst. Die Vorrichtungskosten werden offen gegen die Jahresmenge ausgewiesen und amortisiert — das hält den Stückpreis nach der Bemusterung stabil.
Welche Toleranz können Sie an einem Strangpressprofil wirklich halten?
Das hängt von Wandstärke und Bezugsfläche ab, nicht von der Maschine. Sagen Sie uns, welche Maße funktionskritisch sind, und sie werden im Erstmusterbericht vereinbart; pauschale Nennwerte sind der Weg, auf dem Zerspanungsprogramme falsch verkauft werden. Erstmuster werden außerhalb der Vorrichtung gemessen, nicht in ihr.
Eloxieren Sie vor oder nach der Bearbeitung?
In den meisten Programmen danach, damit Schnittflächen und Gewindebohrungen dieselbe Oberfläche tragen wie das Profil. Muss eine bearbeitete Fläche für die Leitfähigkeit oder eine Presspassung blank bleiben, wird sie abgedeckt — bestätigen Sie das vor der Bemusterung auf der Zeichnung.
Wie wird ein zerspantes Strangpressteil in Serie kalkuliert?
Nach Taktzeit pro Teil, Amortisation der Vorrichtung, Profilkosten und Finish, nicht nach einem pauschalen Kilopreis. Die Direktpreise ab Werk folgen dem Aluminiumbolzen plus Maschinenstunden, und Angebote kommen innerhalb von 24 Stunden nach einer vollständigen Zeichnung zurück.
Wie hoch ist die Mindestbestellmenge (MOQ) für ein Programm mit zerspanten Strangpressteilen?
Pro Konfiguration festgelegt, weil eine Vorrichtung meist eine Familie von Längen und Lochbildern bedient. Das hält die Einstiegsmenge über eine Teilefamilie hinweg machbar statt über eine einzelne SKU. Kostenlose Erstmuster gehen gegen eine bestätigte Zeichnung raus.
Technische Leitfäden für Zerspanungseinkäufer
Ein Zerspanungsprogramm entscheidet sich vor dem ersten Span — daran, ob das Merkmal ins Werkzeug gehört, und daran, was die Vorrichtung kosten wird.
Aluminium-Strangpressprofile CNC-bearbeiten: Anleitung
Der Ablauf in der Fertigung: Vorrichtungen, Toleranzen, Werkzeuge und die Schritte, die ein Teil tatsächlich durchläuft.
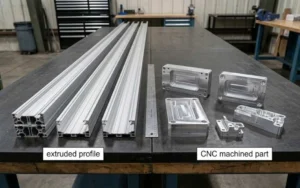
Kosten: Aluminium-Strangpressen vs. CNC-Bearbeitung
Wo der Break-even-Punkt liegt zwischen einem eingepressten Merkmal und einem nachträglich zerspanten.
Leitfaden zu Aluminium-Strangpressprofilen nach Maß
Konstruktionsregeln, bevor Sie die Zeichnung senden — Wandstärke, Toleranz und Werkzeugkosten.
Starten Sie Ihr Programm für zerspante Strangpressteile
Eine E-Mail genügt: die Profilzeichnung, die Zeichnung der bearbeiteten Merkmale, kritische Maße, Oberfläche und Jahresmengen. Die Konstruktion liest sie noch am selben Tag und das Angebot ist innerhalb von 24 Stunden zurück.
 English
 Español
 Français
 Deutsch
 Português