ASTM D3359 bietet OEM-Käufern eine Möglichkeit, die Beständigkeit einer Beschichtung gegenüber dem Entfernen mit Klebeband nach einem definierten Schnitt zu bewerten. Bei einem pulverbeschichteten Aluminiumrohr ist die entscheidende Frage nicht einfach “Hat es bestanden?”. Man sollte vielmehr fragen, welche Methode angewendet wurde, was genau geprüft wurde, welche Bewertung im Vorfeld vereinbart wurde und ob die Probe repräsentativ für die Serienproduktion ist. Der Klebebandtest liefert nur qualitative Daten; er misst weder die Haftfestigkeit in Newton noch gibt er Auskunft über die Nutzungsdauer im Außenbereich.
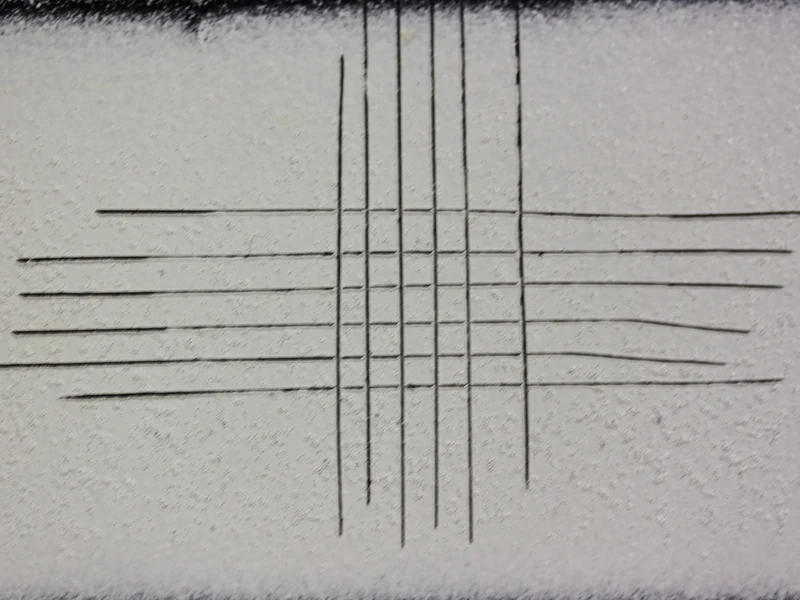
Titelbild: ein illustratives Querschnittsexemplar von Wikimedia Commons (CC0). Es handelt sich weder um eine Probe von Xingyong noch um ein verifiziertes Ergebnis nach ASTM D3359.
Was genau misst ASTM D3359?
ASTM D3359-23 Die Norm beschreibt Prüfverfahren mit Klebeband für relativ duktile Beschichtungsfilme auf Metall. Der Prüfer schneidet den Film durch, bringt ein druckempfindliches Klebeband an und entfernt es wieder. Anschließend wird die sichtbare Ablösung der Beschichtung klassifiziert. Die Norm unterscheidet zwischen Verfahren A (X-Schnitt) und Verfahren B (Gitterschnitt). Die Bewertung gibt an, ob ein festgelegter Mindestwert erreicht wurde; sie ist kein präzises Maß für die Haftfestigkeit.
Diese Unterscheidung ist beim Vergleich von Lieferanten von Bedeutung. Ein Bericht mit der Aussage “ausgezeichnete Haftung” oder “5B” ohne Angabe der Prüfmethode, des Prüfmusters und der Abnahmekriterien ist schwer nachzuvollziehen. Auch eine gute Bewertung auf einem flachen Prüfkörper beweist nicht, dass ein Rohrende, ein Bohrloch, eine Kragenverbindung oder eine andere schwer zugängliche Stelle denselben Beschichtungszustand aufweist.
Wählen Sie die Methode und die Probe vor Beginn der Beschichtung aus.
Der aktuelle Anwendungsbereich der ASTM-Norm sieht Methode B primär für Gesamtfilmdicken unter 125 µm und Methode A für Filmdicken über 125 µm vor. Bei dickeren Filmdicken erfordert Methode B größere Abstände zwischen den Messpunkten und eine ausdrückliche Vereinbarung zwischen Käufer und Verkäufer. Der Prüfanbieter sollte die Methode anhand des tatsächlichen Beschichtungssystems und der gemessenen Trockenfilmdicke auswählen und anschließend die in der Kaufspezifikation genannte vollständige Ausgabe befolgen. DeFelsko-Methodenleitfaden verdeutlicht, warum die Wahl des Sägeblatts, ein sauberer Schnitt und die Handhabung des Bandes das Ergebnis beeinflussen.
Ein kleiner runder Stab bietet möglicherweise keine stabile, ebene Testfläche für einen Gitterschneider. Vereinbaren Sie, ob die Prüfung an einer zugänglichen Stelle des fertigen Teils, an einem repräsentativen beschichteten Rohrabschnitt oder an einem flachen Prozessmuster durchgeführt wird. Falls ein Muster verwendet wird, geben Sie dessen Legierung, Vorbehandlung, Pulver, Aushärtungslauf und Chargenbezug zur Bestellung an. Ersetzen Sie die gelieferten Stäbe nicht stillschweigend durch ein nicht zugehöriges Paneel.
Die Schnitte beschädigen die Oberfläche. Planen Sie die Anfertigung eines Testmusters oder eines vereinbarten, nicht funktionsfähigen Testbereichs, anstatt eine verkaufsfähige, sichtbare Oberfläche zu schneiden und das Teil anschließend wie unberührtes Material zu behandeln. Geben Sie bei Teleskopbaugruppen außerdem an, welche Oberflächen glatt und frei von Beschichtungsablagerungen bleiben müssen.
Was sollten die Testanforderung und der Testbericht des OEM enthalten?
| Punkt, dem zugestimmt werden muss | Was der Datensatz ausweisen sollte |
|---|---|
| Methode | Ausgabe ASTM D3359, Methode A oder B und jede vereinbarte Abweichung |
| Probe | Fertiges Rohr, Rohrsegment oder Coupon; Teile-ID, Charge und Beschichtungssystem |
| Zustand | Trockenfilmdicke, Aushärtungszustand, Prüfort und vorherige Exposition |
| Ausführung | Schneidwerkzeug und Abstand, Bandidentität, Testanzahl und Bediener oder Labor |
| Ergebnis | Einzelbewertungen, Fotos, Fehlerort und die vereinbarte Bestehensgrenze |
| Entscheidung | Wer hält, prüft, überarbeitet oder lehnt eine Menge außerhalb der vereinbarten Grenze ab? |
Legen Sie die Prüfgrenze und den Stichprobenplan vor Produktionsbeginn fest. ASTM D3359 definiert keine einheitliche Prüfklasse für alle OEM-Pole. Bewahren Sie die Prüffotos zusammen mit der Zeichnungsrevision und dem Endmuster auf, um einen Vergleich mit späteren Lieferanten oder Chargen auf derselben Basis zu ermöglichen. Handelt es sich bei der Prüfung um eine Erstmusterprüfung, ordnen Sie deren Ergebnis den entsprechenden Kriterien zu. Erstinspektion aufzeichnen.
Lesen Sie das Ergebnis zusammen mit den anderen Abschlussprüfungen.
Die Klebebandprüfung gibt Auskunft über die Beständigkeit gegen Ablösung an der geprüften Schnittstelle. Sie ersetzt nicht die Prüfung der Schichtdicke nach dem Aushärten, des Aussehens, der Abklebung, der Passgenauigkeit der Montage oder der Korrosionsprüfung. Informationen zu Rohr- und Oberflächenoptionen finden Sie im Abschnitt [Dokument/Dokumentation einfügen]. pulverbeschichteten Aluminiumrohren Bereich; die Einkaufszeichnung muss noch die tatsächliche Ausführung und die Abnahmeregeln für den Auftrag definieren.
Eine ISO 2409-Klassifizierung sollte nicht als automatische Übersetzung einer ASTM D3359-Bewertung betrachtet werden. ASTM gibt an, dass die beiden Methoden ähnlich, aber nicht technisch gleichwertig sind. ISO 2409:2020 Im Abstract wird außerdem darauf hingewiesen, dass es sich bei dem Gitterschnittverfahren um einen empirischen Trennfestigkeitstest und nicht um eine direkte Adhäsionsmessung handelt. Bitte geben Sie die gewählte Norm und Ausgabe an, anstatt verschiedene Klassifizierungsskalen in einem Annahmeformular zu vermischen.
Häufig gestellte Fragen
Muss jedes pulverbeschichtete Aluminiumrohr ein 5B-Ergebnis aufweisen?
Aus dem Rohrmaterial allein lässt sich keine allgemeingültige Güteklasse ableiten. Käufer und Lieferant sollten sich vor dem Beschichtungsvorgang auf das anzuwendende Verfahren, die repräsentative Probe und die Grenzwerte für die positive Bewertung einigen.
Kann ein flacher Gutschein einen fertigen Mast ersetzen?
Es kann für die Prozesskontrolle nützlich sein, wenn Legierung, Vorbehandlung, Pulver und Aushärtung bis zum Auftrag rückverfolgbar sind. Es überprüft jedoch nicht von sich aus die Beschichtung an Polenden, Bohrungen oder Gleitflächen.
Beweist ein Kreuzschraffurtest, dass die Beschichtung korrosionsbeständig ist?
Nein. Die Klassifizierung mittels Klebebandtest und die Korrosionsbeständigkeit beantworten unterschiedliche Fragestellungen. Expositionsprüfung, Probenvorbereitung und Akzeptanzkriterien müssen separat festgelegt werden.
 English
 Español
 Français
 Deutsch
 Português